专注粉、粒、粉料气力输送,依托产学研技术优势打造密闭无尘精准输送方案,咨询电话:156 6277 7102!


在锂电池制造产业链中,粉体输送环节是连接原料储存、加工与生产线的关键节点。传统的人工装卸、袋装运输或皮带机输送方式,不仅效率低下、粉尘飞扬,还难以满足大规模、连续化生产的环保与安全要求。为解决这些问题,海德粉体工程公司研发的锂电池粉气力输送系统,凭借其高效、环保、灵活的特点,成为锂电池生产企业的可作为选择。本文将详细解析该系统的原理、工作场景特点及技术优势,帮助用户全面了解其应用价值。

锂电池粉气力输送系统通过气流作为动力,实现粉体在密闭管道中的输送。其核心工作原理基于流体力学,通过风机产生的高压或低压气流,将粉体颗粒与空气混合形成气固两相流,沿管道输送至卸料点。系统通常分为正压输送(压送)和负压输送(吸送)两种模式,可根据实际工况选择。正压输送适用于短距离、高浓度输送,由风机向系统供气,将粉体从发送器压入管道;负压输送适用于长距离、低浓度输送,通过风机在系统内形成负压,将粉体从吸嘴吸入管道。系统主要设备包括:高压风机(或真空泵)、输送管道(通常为不锈钢或塑料材质,耐磨损、耐腐蚀)、分离器(用于分离粉体与空气)、卸料器(将粉体从管道中排出)、除尘设备(处理输送过程中产生的尾气粉尘)等。工作流程为:风机启动后,气流进入输送管道,通过发送器将粉体与气流混合,形成气固两相流,沿管道输送至分离器;分离器利用重力或离心力将粉体与空气分离,粉体通过卸料器进入储存仓或下一工序,空气则进入除尘系统,经过滤后排放,有助于环境安全。

锂电池粉气力输送系统在应用中展现出性能较好的适应性,能够应对锂电池生产过程中多样化的工况需求。首先,系统支持长距离输送,可满足生产线中原料从储存区到加工区、加工区到装配区的长距离转移,通常输送距离可达几十米至数百米,甚至更远,不受地形限制。其次,系统具备高粉尘环境下的正常运行能力,锂电池生产中的正极材料(如锂钴酸锂、锂铁磷酸锂)、负极材料(如石墨、硅碳复合材料)等粉体具有细颗粒、易扬尘的特性,传统输送方式易造成粉尘泄漏,而气力输送的密闭管道设计有效抑制了粉尘扩散,支持了车间内的空气质量。此外,系统支持连续、稳定的生产需求,可24小时不间断运行,满足锂电池企业大规模、连续化生产的节奏,减少因输送中断导致的产能损失。同时,系统可根据不同粉体的物理特性(如颗粒大小、密度、湿度、流动性)调整气流参数(如风速、压力、管道直径),实现较为准确输送,避免粉体堵塞或输送效率低下。例如,对于颗粒细小、流动性差的正极材料,可适当提高气流速度或增加管道直径,有助于输送顺畅;对于颗粒较大、密度高的负极材料,则可降低气流速度,减少设备磨损。这种灵活性使得气力输送系统能够适应锂电池生产中不同工序、不同原料的输送需求,成为生产线中不可或缺的环节。

相较于传统输送方式,锂电池粉气力输送系统在效率、环保、维护等方面展现出应用优势。在效率方面,系统实现了粉体的连续、自动化输送,有所提升了生产效率。传统的人工或袋装输送方式,每小时仅能输送少量粉体,而气力输送系统可根据设计参数,实现每小时数吨甚至数十吨的输送量,有效缩短了生产周期,提高了设备利用率。例如,某锂电池企业采用海德粉体工程设计的气力输送系统,输送正极材料,输送距离200米,输送量每小时10吨,较传统皮带机输送效率提升了3倍以上。在环保方面,系统采用密闭输送设计,有效控制了粉尘泄漏,减少了车间内的粉尘浓度,降低了员工健康风险,同时,配套的除尘设备可将尾气中的粉尘过滤至国家标准以下,实现了绿色生产。此外,系统通过优化气流参数,降低了能耗,例如,采用变频风机可根据输送量调整风量,避免能源浪费。在维护方面,系统结构简单,故障率低,主要设备为风机、管道、分离器等,维护方便,降低了企业的维护成本。例如,系统中的分离器采用耐磨材料,可减少磨损,延长使用寿命;管道采用耐腐蚀材质,避免了因材料腐蚀导致的泄漏问题。这些技术优势使得气力输送系统成为锂电池生产企业提升生产效率、降低运营成本、实现环保合规的可作为选择。
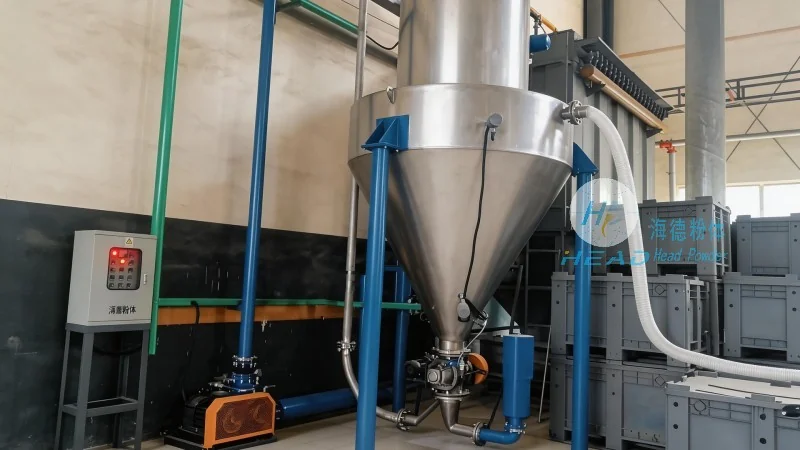
锂电池粉气力输送系统在锂电池生产线的多个环节均有广泛应用,是连接原料、加工与成品的关键纽带。首先,在原料预处理环节,系统用于正极材料、负极材料等粉体的输送。例如,正极材料从储存仓到混合机的输送,负极材料从包装车间到配料站的输送,均采用气力输送系统,有助于粉体在输送过程中保持干燥、无污染。其次,在电池制造环节,系统用于电解液添加剂、隔膜材料等辅助原料的输送,这些原料通常具有特殊要求,如低粉尘、高纯度,气力输送的密闭设计可有效满足这些需求。此外,在成品包装环节,系统用于电池组件的输送,如从装配线到包装线的转移,有助于产品在输送过程中不受损坏。以某电池企业为例,其生产线中,从正极材料储存仓到混合机的输送距离为150米,采用海德粉体工程设计的正压气力输送系统,输送量为每小时8吨,系统运行稳定,未出现堵塞或泄漏问题,有效支持了混合工序的连续生产。又如,某负极材料生产企业,其生产线中,负极材料从破碎筛分设备到配料站的输送距离为300米,采用负压气力输送系统,输送量为每小时12吨,系统通过调整气流参数,实现了长距离、低损耗输送,降低了粉体损耗率,提高了原料利用率。这些应用案例充分证明了气力输送系统在锂电池生产中的核心作用,是提升生产线整体效率的关键设备。
服务热线
微信咨询
回到顶部


