专注粉、粒、粉料气力输送,依托产学研技术优势打造密闭无尘精准输送方案,咨询电话:156 6277 7102!


在锂离子电池产业链中,钴酸锂作为主流正极材料,其高效、稳定的输送方式直接影响生产效率和产品质量。针对钴酸锂这种高价值、易扬尘的粉体物料,气力输送系统成为电池生产企业的可作为选择。本文将详细解析钴酸锂气力输送线的原理、工作场景特点及设备优势,帮助您了解如何通过专业输送设备提升生产效率,降低运营成本。

钴酸锂气力输送系统是一种利用气流输送粉体物料的设备,专门用于电池正极材料的生产与输送环节。该系统通过密闭管道,将钴酸锂粉末从原料仓、混合设备或分选设备输送到涂布、包装等后续工序,有效避免传统皮带输送或斗式提升机带来的粉尘飞扬问题。系统核心包括供料装置、输送管道、气源设备、分离器及控制系统,能够实现连续、稳定、无污染的粉体输送,是电池生产中不可或缺的自动化设备。产品关键词“钴酸锂气力输送”与“系统”在此场景下稳定契合,体现了设备的专业性与针对性。
钴酸锂气力输送系统主要采用吸送或压送两种工作原理。吸送系统通过真空泵在输送管道内形成负压,从料斗或料仓吸入物料,随气流进入分离器后,物料被分离并排出,空气则通过滤筒或布袋过滤后排放。压送系统则通过鼓风机或压缩机在管道内形成正压,将物料从料仓压出,经管道输送至目的地。两种原理均基于气固两相流的物理特性,通过控制气流速度、压力和管道布局,有助于物料在管道内保持悬浮状态,实现稳定输送。系统通过较为准确的气固比例控制,避免物料堵塞或管道磨损,支持长期运行稳定性。
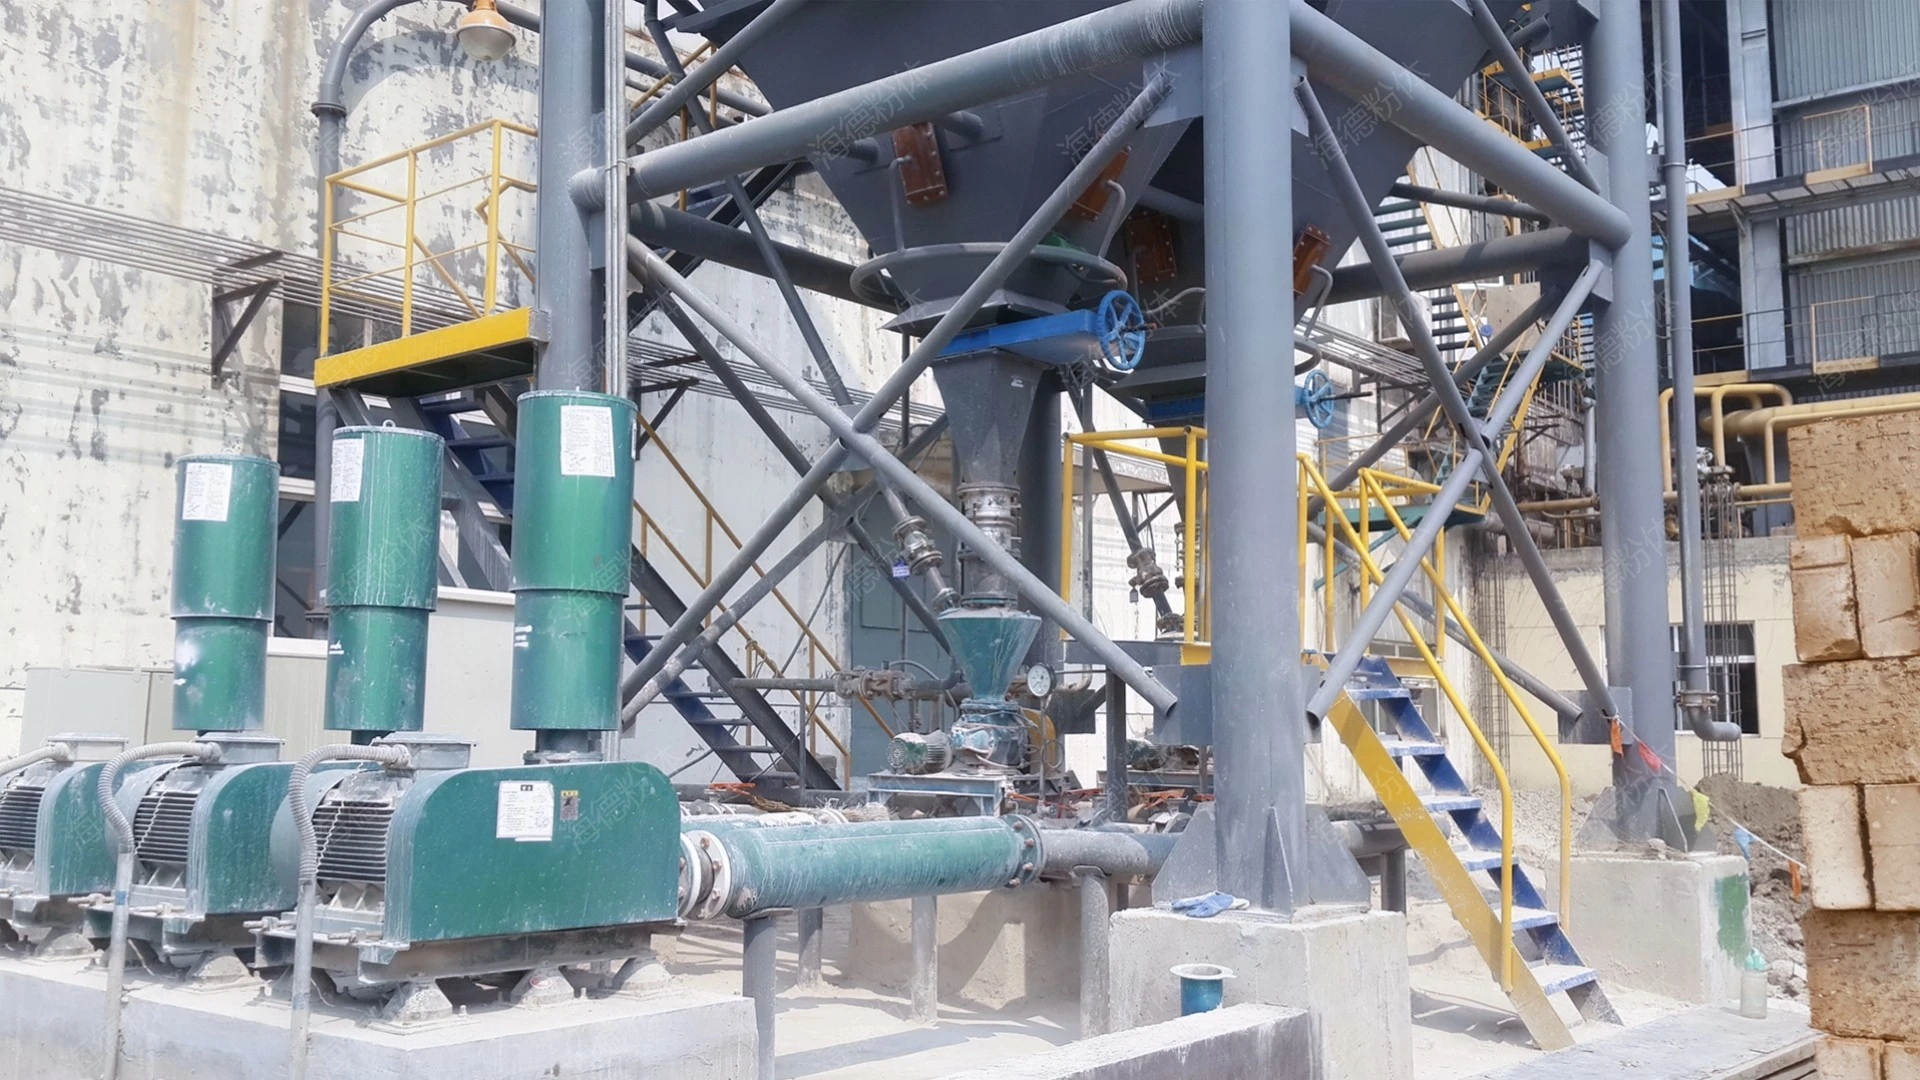
在电池生产场景中,钴酸锂气力输送系统展现出显著的优势。例如,在电池正极材料的混合、球磨、分选后,需要将细度均匀的钴酸锂粉末输送至涂布机或包装设备。传统输送方式可能因粉尘扩散导致环境问题,而气力输送系统通过密闭管道,将物料从混合车间直接输送到涂布车间,全程无粉尘泄漏。此外,系统可实现连续化生产,配合自动化控制系统,根据生产节拍调整输送量,减少人工干预,提升生产效率。在大型电池生产基地,多套气力输送系统可组成输送网络,实现物料从原料到成品的全程自动化,降低人力成本,提升生产灵活性。工作场景特点突出表现为:密闭输送、环保无尘、连续高效、适应复杂生产流程。
海德粉体工程有限公司的钴酸锂气力输送设备在性能与效率方面具备多项优势。首先,密闭输送设计有效减少粉尘污染,符合电池生产对环境清洁的要求,避免粉尘对设备、人员及产品的损害。其次,系统采用高效气源设备,如罗茨风机或离心风机,结合优化的管道布局,实现低能耗输送,相比传统输送方式节能约20%-30%。设备还配备智能控制系统,可实时监测压力、流量、温度等参数,自动调整运行状态,有助于输送稳定。此外,设备结构紧凑,安装维护便捷,可根据客户需求定制不同输送量(如10-500吨/小时)和输送距离(从几十米到数百米),适应不同生产规模。性能优势包括高输送效率、低物料损耗、长寿命运行,为电池生产企业提供可靠的技术支持。
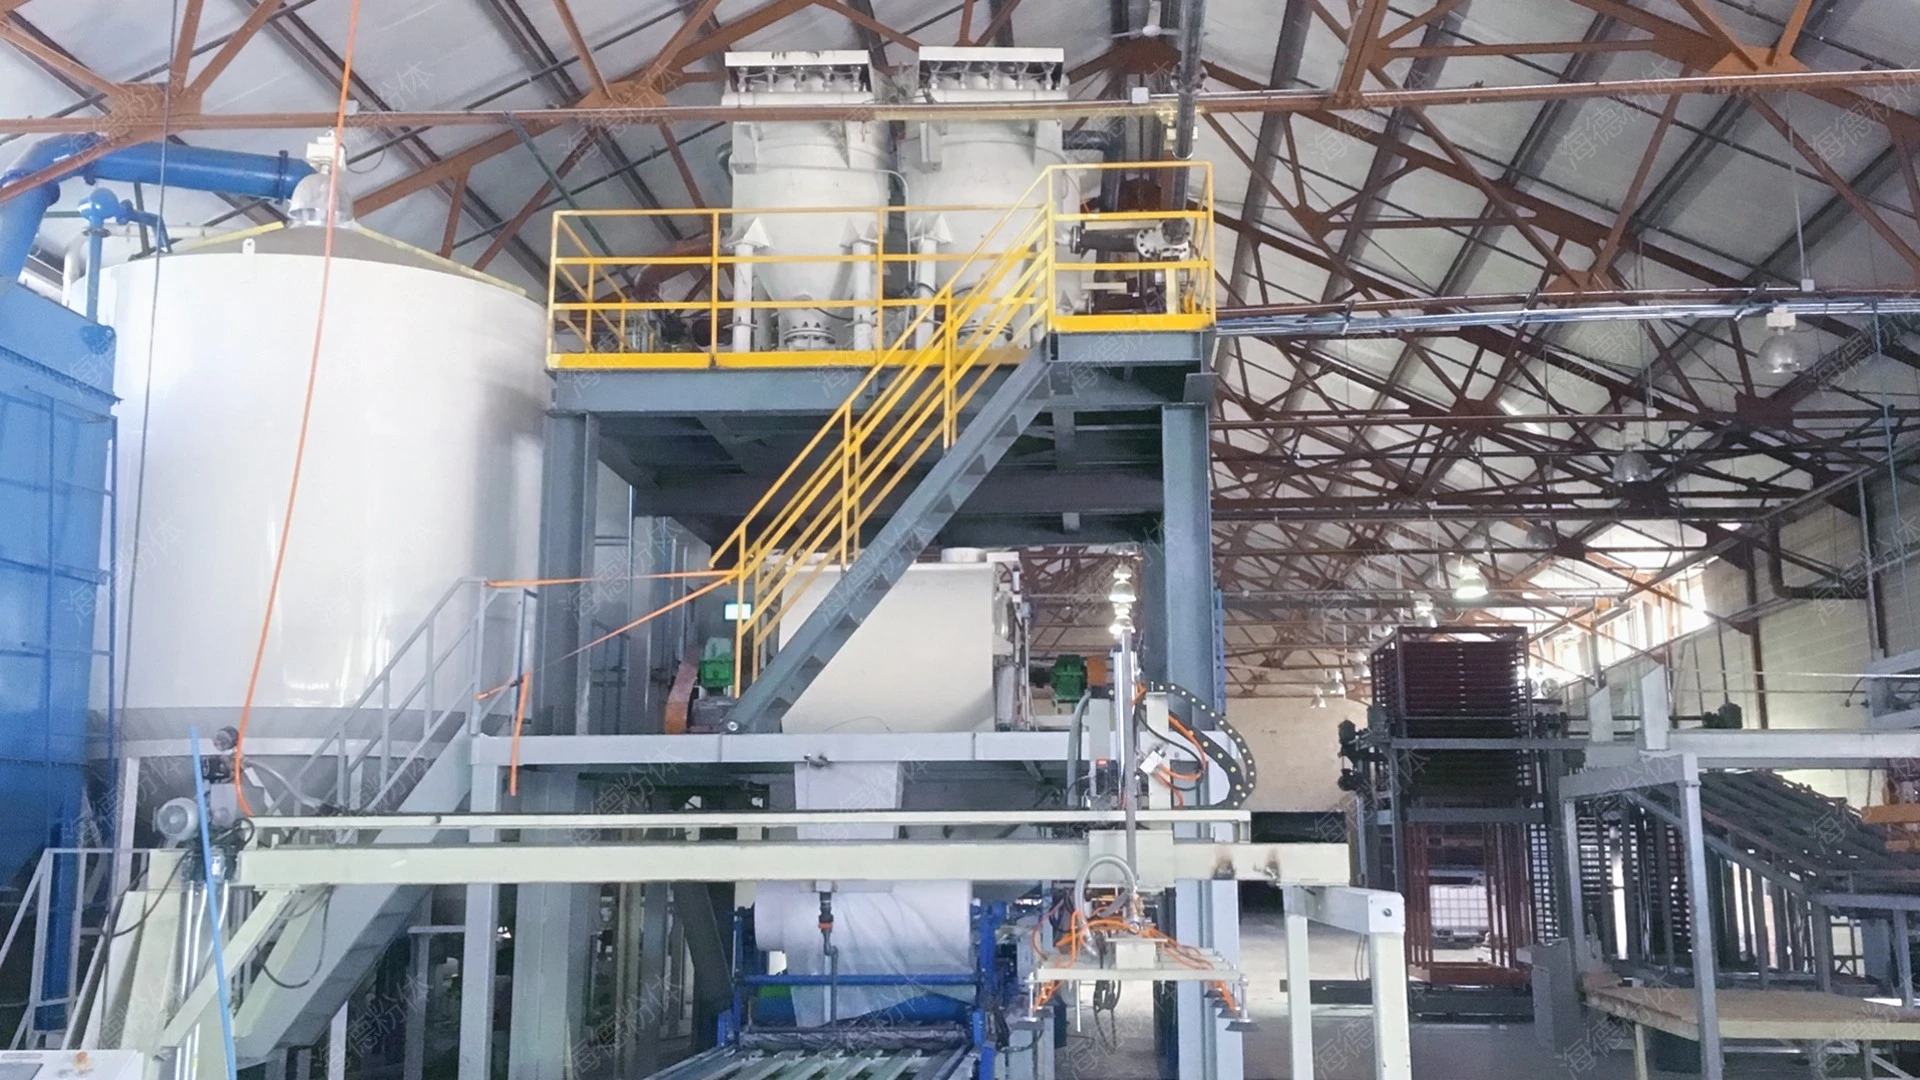
某大型锂离子电池企业采用海德粉体的钴酸锂气力输送系统后,取得了显著效果。该企业原本通过皮带输送钴酸锂,存在粉尘飞扬、输送效率低的问题。更换为气力输送系统后,输送效率提升30%,物料损耗从0.5%降至0.1%,粉尘排放减少80%以上。生产车间环境明显改善,符合环保标准,同时降低了因粉尘清理带来的额外成本。系统运行稳定,故障率低,维护周期长,企业生产计划更可控。案例表明,专业气力输送设备能够改善电池生产中的物料输送瓶颈,提升整体生产效率与产品质量,为企业带来实际的经济效益。

选择钴酸锂气力输送系统时,需考虑物料特性、生产规模、输送距离及环保要求等因素。对于小规模生产,可选用单管吸送系统;对于大规模连续生产,建议采用多管压送系统或组合式输送方案。海德粉体工程有限公司可根据客户需求,提供定制化设计,包括输送量计算、管道布局优化、气源选型等。专业工程师会结合现场条件,提供较好方案,有助于设备与生产流程稳定匹配。选择时,应优先考虑设备的可靠性、节能性及售后服务,避免因设备故障影响生产。通过专业评估与定制,可最大化气力输送系统的应用价值。
如果您对钴酸锂气力输送系统感兴趣,或需要定制化输送方案,请联系我们山东海德粉体工程有限公司的张经理。公司位于山东济南,专注于粉体输送设备研发与制造,拥有丰富的行业经验和技术实力。张经理将为您提供专业的技术支持,解答设备选型问题,并安排现场考察。电话:15662777102,地址:山东济南。我们将根据您的生产需求,提供从设备选型到安装调试的一站式服务,助力电池企业提升生产效率,降低运营成本。海德粉体,专业解决粉体输送难题,与您共筑高效生产体系。
服务热线
微信咨询
回到顶部


