吨袋打包粉体输送机的原理及工作场景特点
在工业生产中,粉体物料的输送是关键环节,尤其是在吨袋打包后,如何高效、安全地将粉体从包装袋中提取并输送至后续处理设备,一直是行业关注的焦点。吨袋打包粉体输送机作为一种优化的气力输送设备,通过空气动力技术实现了这一过程的高效化与自动化,为不同行业提供了可靠的解决方案。本文将深入解析其工作原理,并阐述在各类工作场景下的应用特点,帮助用户全面了解该设备的价值。
吨袋打包粉体输送机的核心原理解析
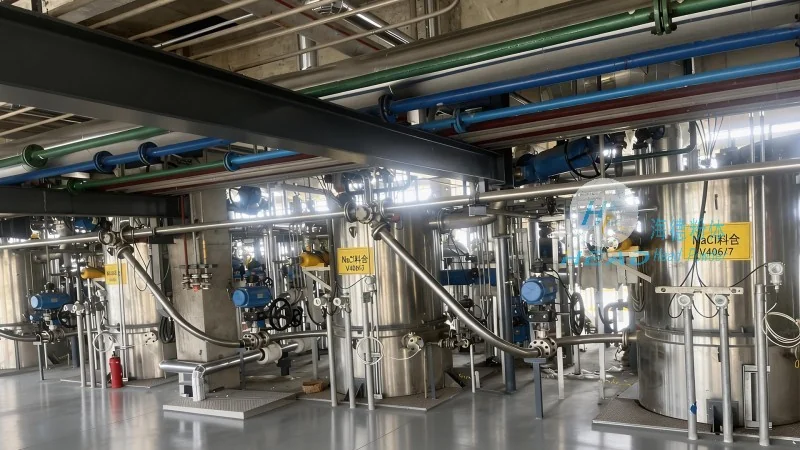
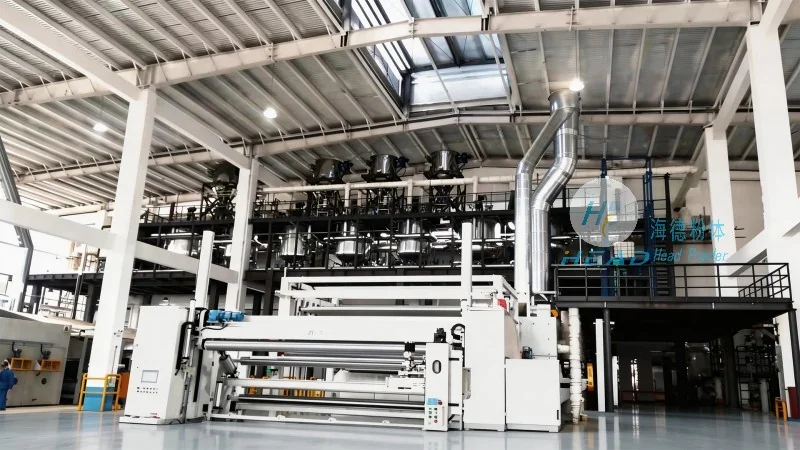
吨袋打包粉体输送机的核心原理基于气力输送技术,即利用压缩空气或真空产生的气流,将粉体物料从包装袋中吸入,并通过管道输送至指定位置。具体来说,设备通过吸料口与吨袋连接,启动后,气流在管道内形成高速流动,将粉体颗粒携带至输送管道,最终在卸料点卸出。这一过程涉及多个关键环节:首先是气流的产生与控制,通过风机或真空泵提供动力,调节气流压力和速度;其次是管道系统的设计,根据输送距离和物料特性选择合适的管径和布局;最后是卸料装置的设计,有助于粉体在目标位置准确卸出。海德粉体工程师在设计中充分考虑了这些因素,通过优化气流参数和管道结构,有助于了输送过程的稳定性和高效性。例如,对于密度较大的粉体(如水泥),可能需要更高的气流速度(15-30m/s)和压力(0.5-1.0bar),而轻质粉体则采用较低参数,以避免过度输送导致设备磨损。通过这些精细化的设计,吨袋打包粉体输送机能够实现高效、稳定的粉体输送。

典型工作场景下的应用特点
吨袋打包粉体输送机在多个行业的工作场景中展现出应用优势。例如,在化工行业,许多原料如塑料颗粒、化工助剂、颜料等以吨袋形式包装,传统的人工拆袋或机械输送方式不仅效率低下,还可能造成粉尘污染,影响生产安全和产品质量。而采用海德粉体的气力输送设备后,能够实现自动化吸料,将粉体直接输送至反应釜、混合机或储存罐,大大提高了生产效率,同时减少了人工操作的风险。在食品行业,对卫生要求极高的粉体物料(如奶粉、糖粉、面粉)的输送,气力输送设备通过封闭式管道和卫生级设计(如食品级不锈钢、PFA内衬),有助于了物料不受污染,符合食品生产标准。此外,在建材行业,骨料、水泥、粉煤灰等粉体物料的输送,气力输送设备能够适应长距离(可达数百米)、大流量(可达数十吨/小时)的需求,满足生产线连续运行的要求。这些应用场景共同体现了该设备的高适应性、高效率和可靠性能特点,能够满足不同行业对粉体输送的不同需求。
海德粉体在吨袋打包粉体输送系统中的技术优势
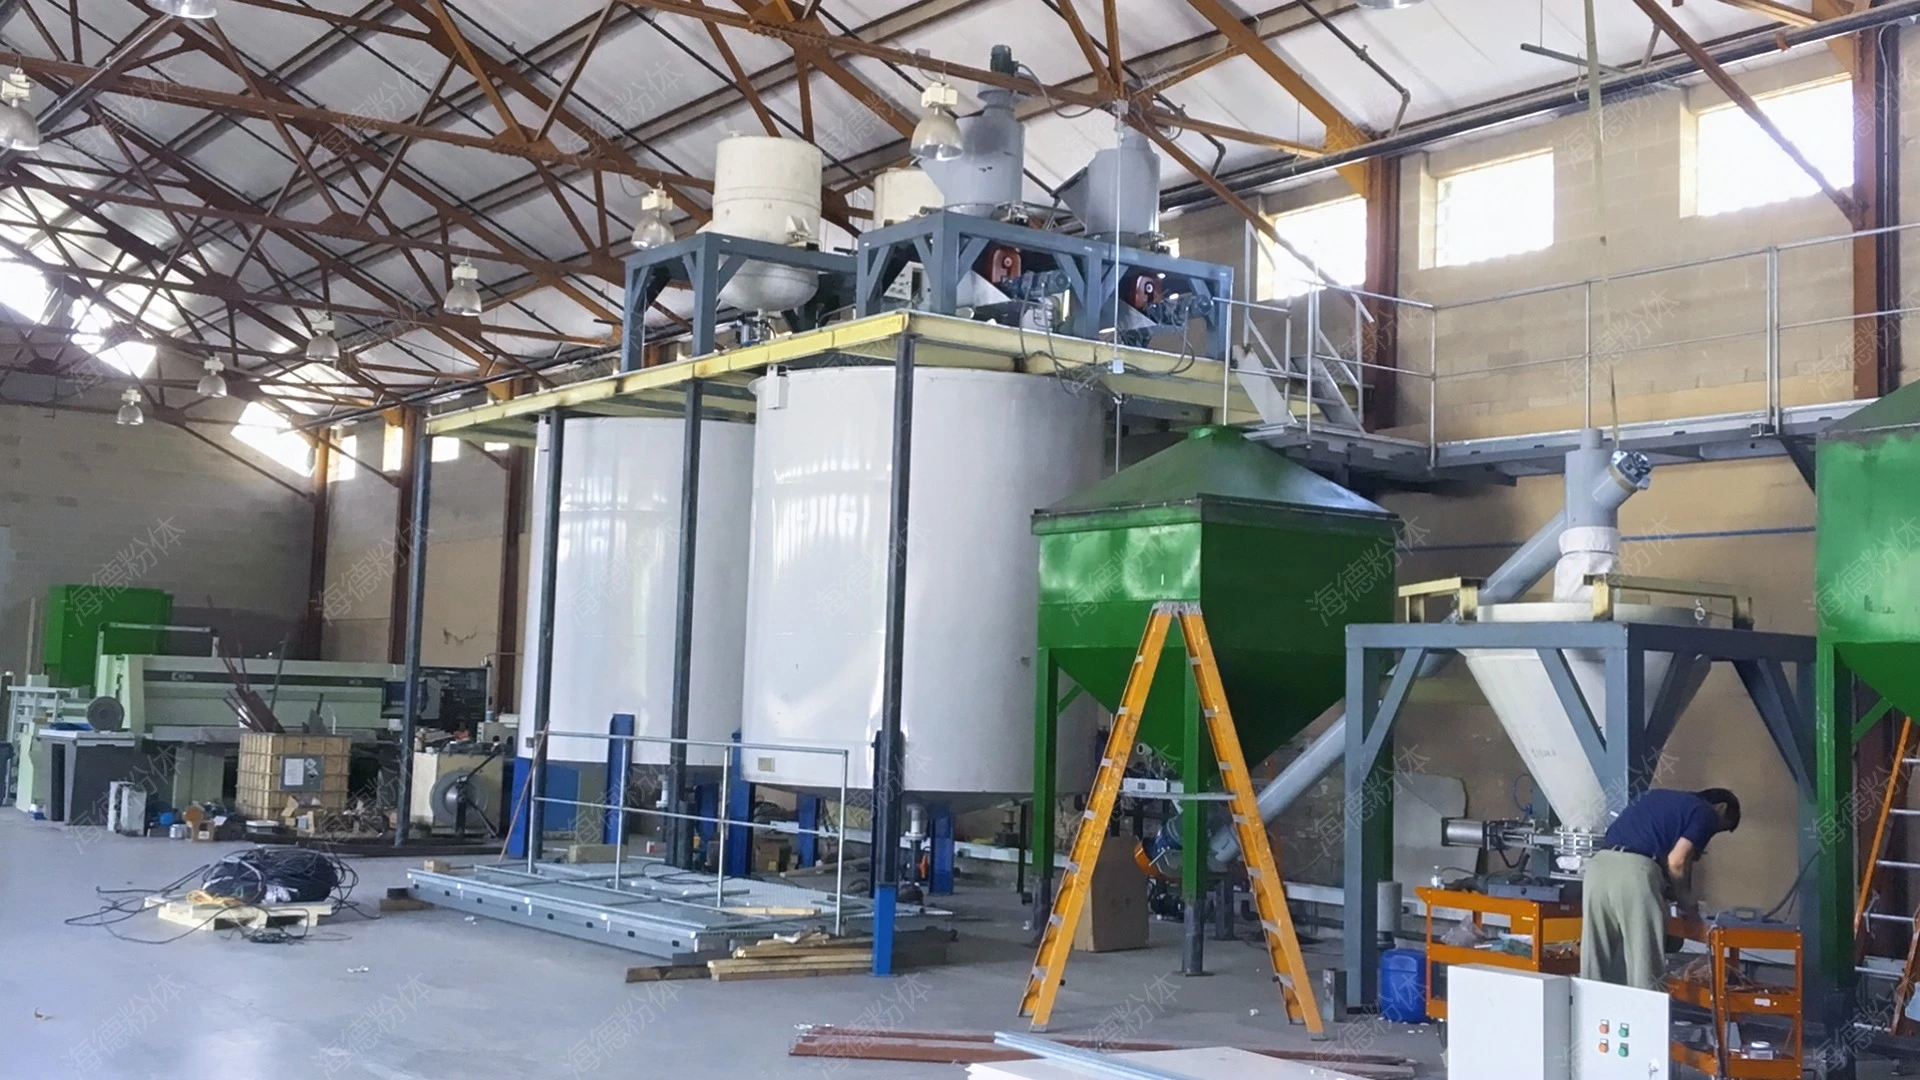
作为专业的粉体工程解决方案提供商,山东海德粉体工程有限公司在吨袋打包粉体输送系统方面积累了丰富的经验。公司提供的设备不仅具备优化的技术性能,还充分考虑了客户的实际需求。首先,海德粉体提供定制化设计服务,根据客户的具体输送距离、物料特性、场地布局等因素,设计优选的输送方案,有助于设备与生产线的稳定匹配。例如,针对化工企业的长距离输送需求,公司设计了多级增压系统,改善了管道阻力问题;针对食品行业的卫生要求,设备采用全封闭结构,并配备CIP清洗系统,有助于清洁无死角。其次,设备采用优良品质材料制造,如食品级不锈钢、耐腐蚀塑料等,延长了设备的使用寿命,降低了维护成本。此外,公司注重节能环保,通过优化气流控制,减少了不必要的能耗,符合现代工业的可持续发展要求。在售后服务方面,海德粉体提供从设备安装、调试到后期维护的一站式服务,有助于客户在使用过程中得到及时的技术支持。例如,公司配备专业的技术团队,提供24小时在线咨询和现场服务,较快响应客户需求。这些优势使得海德粉体的吨袋打包粉体输送机在市场上获得了良好的口碑,成为众多企业的首选。
实际应用案例简述
以某大型化工企业为例,该企业原本采用人工拆袋和机械输送的方式,不仅效率低,而且粉尘污染严重,影响员工健康。引入海德粉体的吨袋打包气力输送系统后,实现了原料的自动化输送,输送效率提高了3倍以上,同时减少了人工操作,降低了劳动强度。更重要的是,封闭式输送系统有效控制了粉尘飞扬,改善了车间环境,符合环保要求。该企业的成功应用充分证明了海德粉体设备的高效性和可靠性。类似的成功案例在食品、建材等行业也屡见不鲜,如某奶粉生产企业通过海德粉体的设备,实现了粉体原料的自动化输送,有助于了产品质量和卫生标准。这些案例都表明,吨袋打包粉体输送机是提升生产效率、降低运营成本的有效工具,能够帮助企业在激烈的市场竞争中保持优势。
联系与咨询
如果您正在寻找可靠的吨袋打包粉体输送解决方案,山东海德粉体工程有限公司是您的可作为选择。公司地址位于山东济南,由专业的团队提供技术支持和售后服务。联系人张经理,电话为15662777102,欢迎随时联系咨询,我们将根据您的具体需求,提供定制化的设备方案,助力您的生产效率提升。海德粉体致力于为客户提供优良品质的粉体工程设备,与您携手共创工业生产的未来。