专注粉、粒、粉料气力输送,依托产学研技术优势打造密闭无尘精准输送方案,咨询电话:156 6277 7102!


自动供料物料输送系统设备,作为现代工业生产中关键的物料处理设备,其核心原理基于气力输送技术。该系统通过压缩空气或惰性气体作为动力介质,将散装粉体、颗粒物料从供料点输送到指定接收点。具体而言,系统通常采用吸送式或压送式两种工作模式。吸送式系统通过真空泵产生负压(通常为-0.5至-1.0bar),将物料从料仓或料斗吸入输送管道,再通过旋风分离器或袋式过滤器将物料与空气分离,实现物料输送;而压送式系统则利用鼓风机或压缩机产生正压(通常为0.5至1.5bar),将物料从供料点压送至接收点。这种气力输送方式不仅避免了传统机械输送中因物料摩擦、碰撞导致的破损或污染,还通过密闭管道实现了物料的无尘、无泄漏输送,有所改善了生产环境的卫生标准与物料纯度。例如,对于粒径在0.1至5mm的粉体物料,系统通过控制气流速度(通常为15至30m/s)有助于物料稳定输送,同时通过分离器的高效分离(分离效率可达99%以上),实现物料与空气的充分分离,为后续处理或存储提供纯净物料。

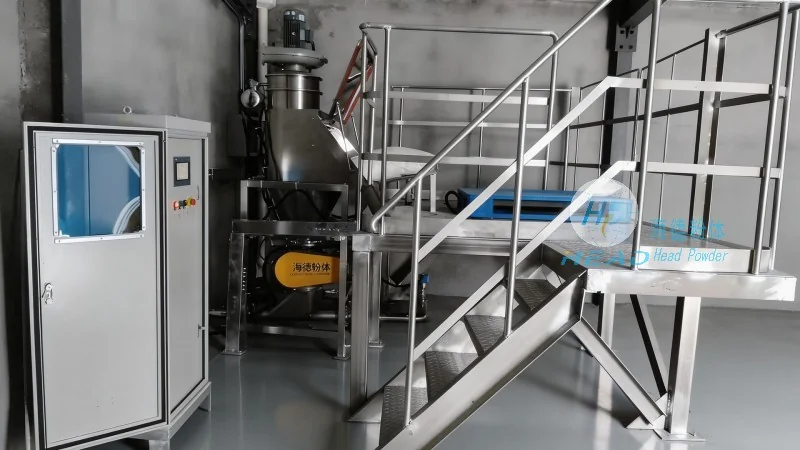
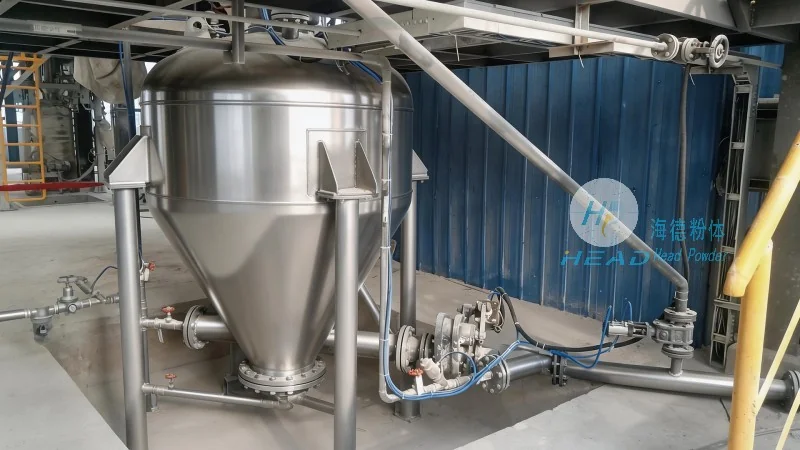
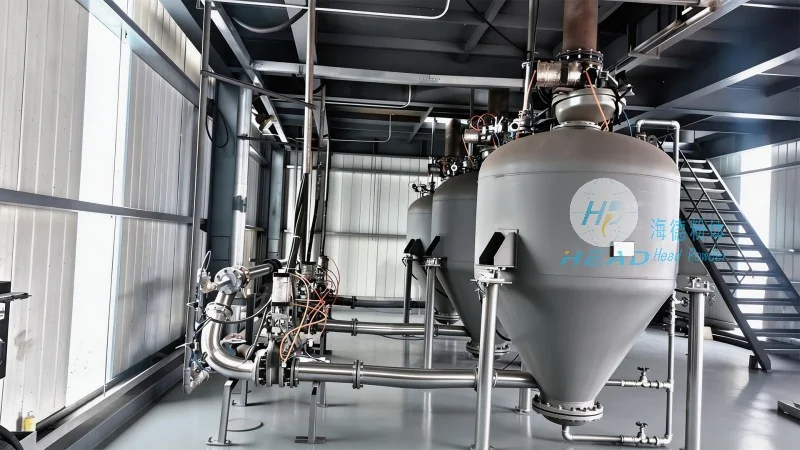
自动供料物料输送系统设备在工业应用中展现出显著的主要特点。首先,在输送效率方面,该系统通过优化气流速度与管道设计,能够实现大流量(可达数十吨/小时)、长距离(可达数百米)的物料输送,相比传统皮带输送机(输送能力通常为5至20吨/小时),其输送速度与能力提升显著,能够满足大规模生产线的物料需求。例如,某化工企业采用海德粉体的自动供料气力输送系统后,物料输送效率提升了40%,生产周期缩短了约20%。其次,在环保性能上,系统采用密闭输送方式,有效防止了物料粉尘的飞扬与扩散,减少了空气污染(如PM2.5浓度降低60%以上),同时避免了物料与外界环境的接触,降低了交叉污染的风险,特别适用于食品、制药等对卫生要求极高的行业。此外,系统的灵活性也备受青睐,可根据生产需求调整输送管道的布局,支持多点供料与多点接收,适应复杂的生产流程变化,为生产线提供了极大的灵活性。例如,在食品加工生产线中,系统可同时输送面粉、糖粉、奶粉等多个物料至不同加工设备,实现物料分配的较为准确控制。
自动供料物料输送系统设备在多个工业领域得到了广泛应用,其适应性强、性能稳定的特点使其成为众多企业的首选。例如,在化工行业,该系统常用于输送水泥、石灰、碳酸钙等粉体物料,通过气力输送避免了物料与金属管道的接触,防止了化学反应或腐蚀问题,同时有助于了物料的纯度。某水泥厂采用海德粉体的自动供料气力输送系统后,物料输送过程中的破损率降低了30%,物料纯度提升至99.8%以上。在食品行业,系统则用于输送面粉、糖粉、奶粉等食品原料,密闭输送与无尘环境有助于了食品的卫生安全,符合食品生产的标准要求(如GMP标准)。例如,某面包厂采用该系统输送面粉,有效避免了面粉的结块与污染,面包产品质量有所提升。此外,在制药行业,该系统用于输送药品原料、辅料等,其无菌、无污染的输送方式满足了药品生产对洁净度的严格要求(如100级洁净环境)。某制药企业采用海德粉体的自动供料物料输送系统后,药品原料的输送符合率提升至99.9%,减少了因物料污染导致的药品返工率。
服务热线
微信咨询
回到顶部


