专注粉、粒、粉料气力输送,依托产学研技术优势打造密闭无尘精准输送方案,咨询电话:156 6277 7102!


在食品加工行业中,粉体物料(如奶粉、糖、添加剂、预混料等)的输送效率与卫生安全是生产流程中的关键环节。传统输送方式如皮带输送、螺旋输送机等,在食品行业应用中可能面临卫生标准不达标、易污染、物料残留等问题。为此,食品气力输送技术凭借其卫生、高效、无接触的特点,成为现代食品工业中粉体输送的主流选择。本文将深入解析食品粉体气力输送的核心原理,并结合实际工作场景特点,介绍其应用优势。

食品气力输送是通过气流将粉体颗粒输送的输送技术,其基本原理是利用压缩空气或真空产生的气流,使粉体颗粒在管道内随气流运动。根据气流压力的不同,可分为吸送式和压送式两种主要类型。吸送式气力输送系统通过真空泵产生负压,将粉体从供料点吸入输送管道,最终在卸料点排出;而压送式则通过鼓风机提供正压,将粉体从供料点压送至卸料点。两种方式各有优劣,吸送式适用于短距离、低浓度输送,压送式则适用于长距离、高浓度输送。在食品行业,通常根据物料的特性(如颗粒大小、密度、流动性)以及输送距离,选择合适的气力输送方式。例如,对于奶粉等易结块、易吸湿的粉体,吸送式系统通过负压吸料,可避免物料在供料器中结块,有助于输送的连续性;对于糖等流动性较好的物料,压送式系统则能实现更高效的输送。气力输送的核心在于气流与粉体颗粒的相互作用,通过控制气流速度、压力和输送浓度,有助于粉体颗粒在管道内稳定输送,避免堵塞或磨损。此外,食品气力输送系统通常配备空气过滤器、除湿装置等,以保持输送气流的清洁,防止粉体污染。这种无接触的输送方式,有效避免了传统机械输送中可能出现的物料交叉污染、微生物滋生等问题,符合食品行业对卫生标准的高要求。
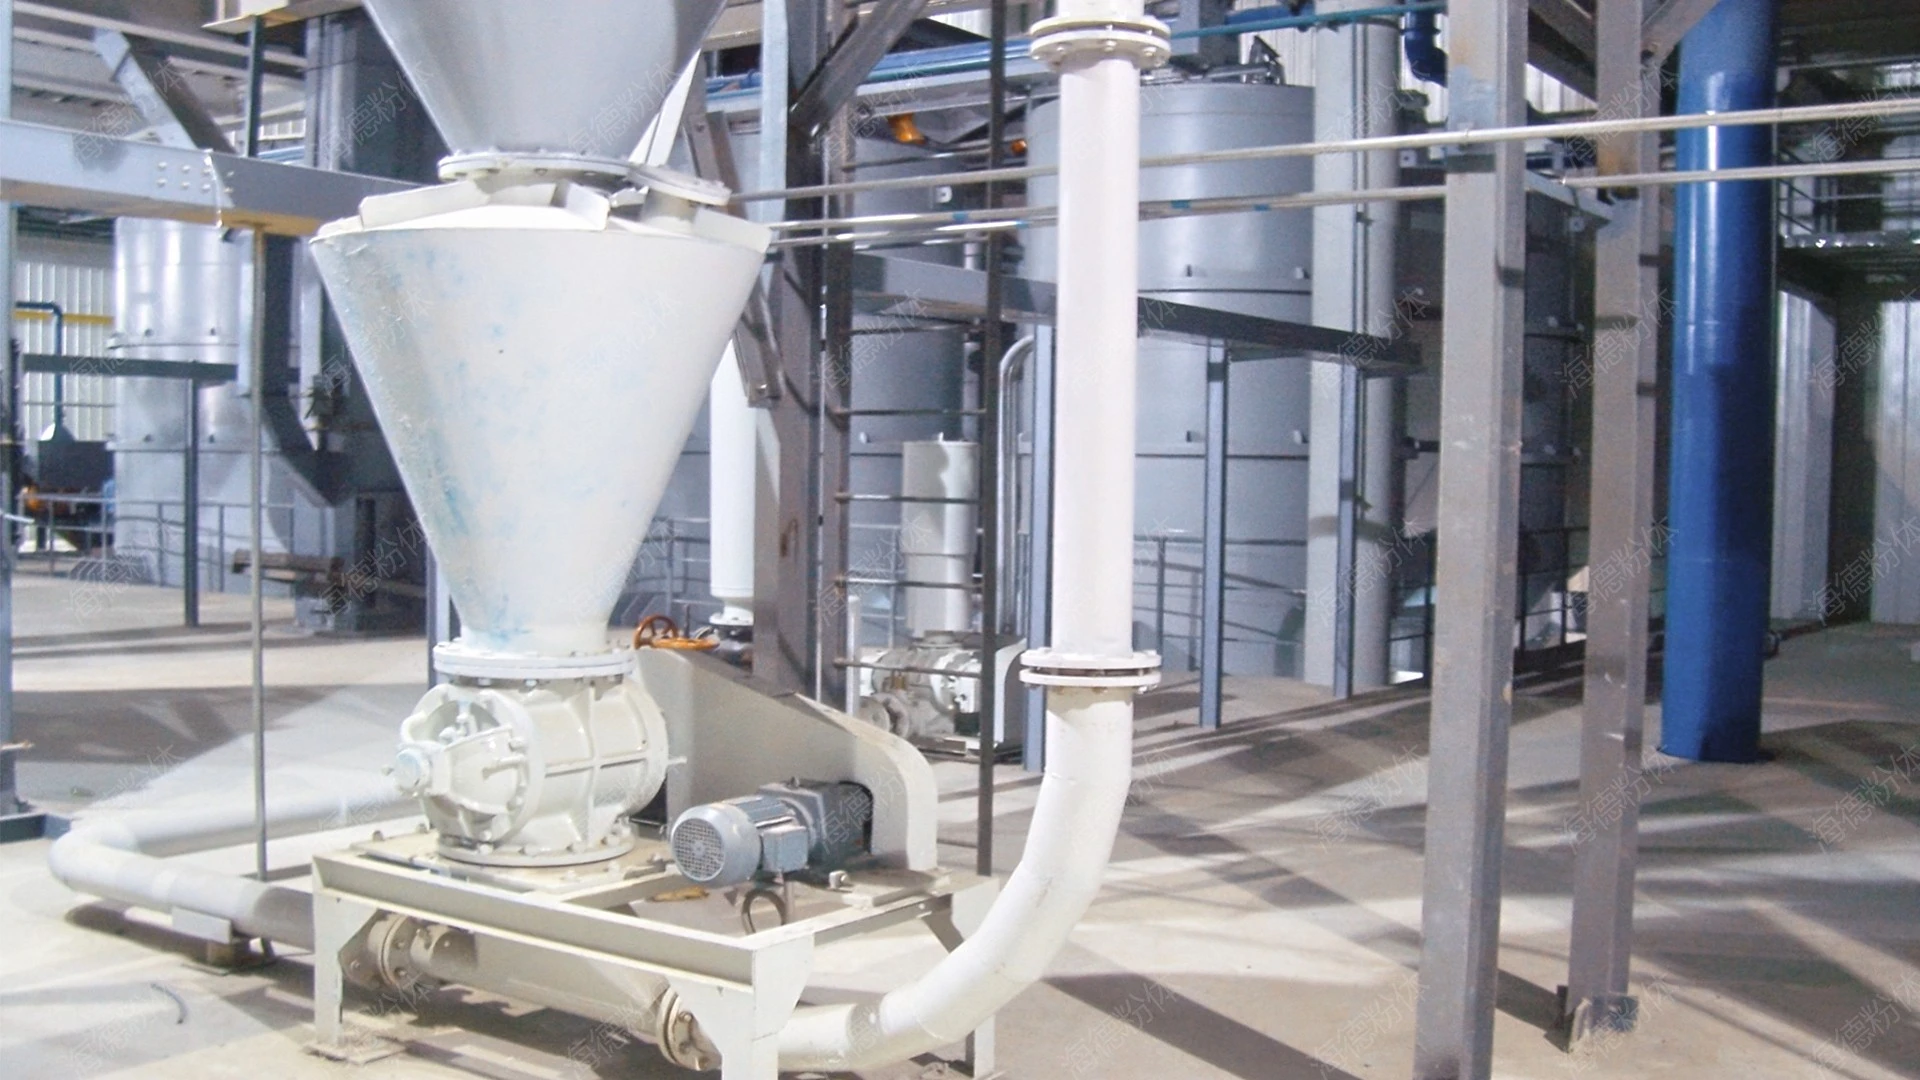
食品气力输送系统在食品工业中具有广泛的应用场景,其特点主要体现在对不同食品物料的适应性以及生产环境的要求。首先,在乳制品加工领域,奶粉、乳清粉等粉体的输送需要严格的无菌环境。食品气力输送系统通过采用不锈钢材质的管道、卫生级阀门和密封件,以及无菌空气处理装置,有助于粉体在输送过程中不与外界环境接触,避免微生物污染。例如,在奶粉生产线上,气力输送系统可将生产车间内的粉体物料输送至包装设备,整个过程封闭运行,物料残留率低,符合食品安全国家标准。其次,在烘焙原料领域,面粉、糖、酵母等粉体的输送需要考虑物料的流动性和防结块性。食品气力输送系统通过优化供料器的结构(如星形阀、螺旋供料器),有助于物料均匀供料,避免物料在管道中结块。同时,系统中的分离器(如旋风分离器、袋式过滤器)可将粉体与空气有效分离,回收粉体,减少浪费。再次,在调味品和预混料生产中,各种香精、色素、添加剂等粉体的输送需要较为准确计量和卫生控制。食品气力输送系统通常配备计量装置(如流量计、压力传感器),可对输送的粉体进行较为准确控制,有助于生产配方的准确性。此外,食品气力输送系统还适用于食品添加剂、营养强化剂等高价值粉体的输送,其高效、卫生的特点有助于降低生产成本,提高产品质量。在不同工作场景中,食品气力输送系统通过定制化设计,满足不同食品物料的输送需求,如针对长距离输送的压送式系统,针对短距离、高卫生要求的吸送式系统,以及针对高浓度、大流量的混合式系统。这些特点使得食品气力输送系统成为食品工业中不可或缺的输送设备,广泛应用于各类食品生产线的物料输送环节。
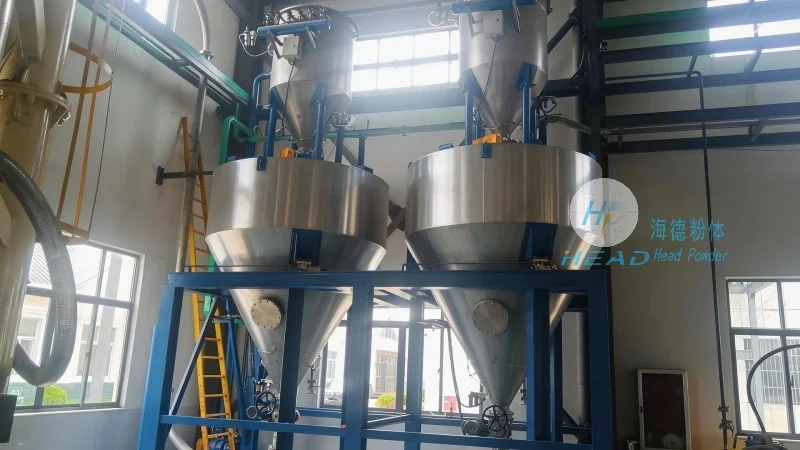
食品气力输送设备的性能直接影响粉体输送的效率与质量,其关键技术要点包括供料系统、输送管道、分离系统以及气源系统。首先,供料系统是气力输送的起点,其设计直接影响物料的输送连续性和均匀性。常见的供料设备有星形阀、螺旋供料器、振动供料器等。对于食品粉体,通常选择卫生级的不锈钢星形阀或螺旋供料器,有助于物料在供料过程中无泄漏、无污染。例如,星形阀通过旋转叶片将物料送入输送管道,其密封性能好,适用于易结块的粉体;螺旋供料器则通过螺旋叶片的旋转将物料推送至管道,适用于流动性较好的物料。其次,输送管道是气力输送的核心部件,通常采用不锈钢或食品级塑料材质,内壁光滑,以减少粉体颗粒的磨损和粘附。管道的直径和长度根据输送距离和流量确定,通常采用圆形截面,以保持气流的稳定性。对于长距离输送,管道内壁可能需要做抛光处理,以降低阻力。再次,分离系统用于将粉体从输送气流中分离出来,常见的设备有旋风分离器、袋式过滤器、电除尘器等。旋风分离器通过离心力将粉体颗粒从气流中分离,适用于大流量、低浓度输送;袋式过滤器则通过滤袋的过滤作用,将细小粉体颗粒捕获,适用于高浓度、小流量输送。在食品行业,通常采用卫生级袋式过滤器,滤袋材质为聚酯或尼龙,具有耐腐蚀、耐高温的特点。此外,气源系统是气力输送的动力来源,通常包括鼓风机(压送式)或真空泵(吸送式)。食品气源系统需要提供稳定、清洁的气流,通常配备空气过滤器、除湿机等,以去除气流中的杂质和水分。例如,鼓风机通常采用离心式或罗茨式,根据输送压力和流量选择,其功率和转速可调节,以适应不同输送需求。真空泵则用于吸送式系统,其真空度可达-80kPa至-100kPa,有助于物料被有效吸入管道。这些关键技术要点共同作用,有助于食品气力输送设备能够高效、卫生地输送粉体物料,满足食品工业的生产要求。
服务热线
微信咨询
回到顶部


