智能吨包投料站粉体气力输送线的原理及工作场景特点
案例背景
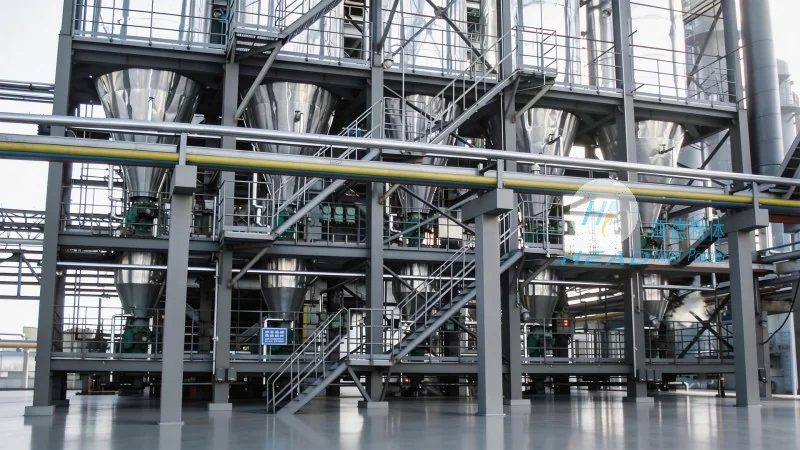
在工业生产中,粉体物料如化工原料、食品添加剂、医药中间体等,其高效、较为准确的投料过程直接关系到生产效率与产品质量。传统的人工或半自动投料方式往往存在误差大、劳动强度高、粉尘飞扬等问题,难以满足现代化工业生产的严苛要求。为此,智能吨包投料站粉体气力输送系统应运而生,成为提升生产自动化水平、支持物料输送安全与效率的关键设备。本文将详细解析该系统的原理、工作场景特点及实际应用优势。
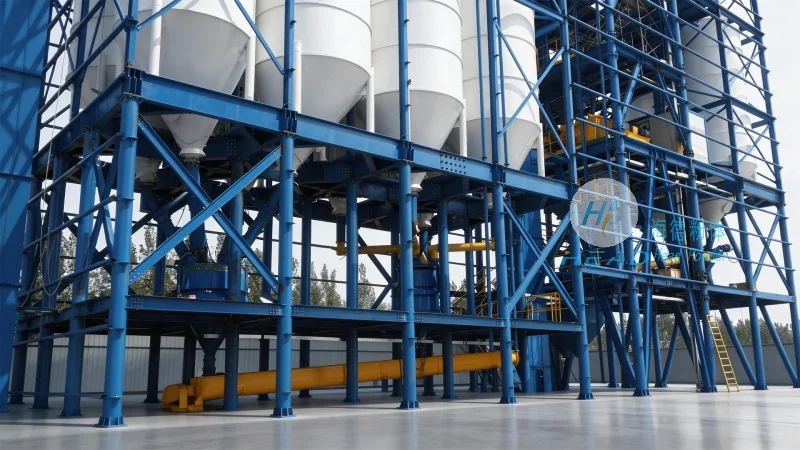
一、智能吨包投料站气力输送系统的核心原理
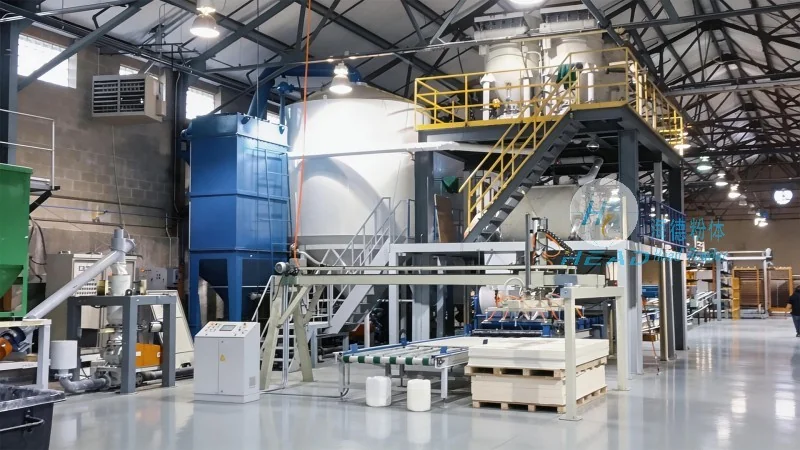
智能吨包投料站气力输送系统是一种集自动识别、称重、密封投料与气力输送于一体的现代化设备,其核心原理基于粉体物料的气力输送技术。气力输送通过压缩空气或真空将粉体物料从包装容器(如吨包)输送到目标设备(如料仓、反应釜或混合机),整个过程实现自动化控制。系统通常采用吸送或压送两种方式,具体选择取决于物料特性、输送距离及生产环境。例如,对于易扬尘、流动性较差的物料,吸送系统通过真空负压将物料吸入管道;而对于流动性较好、输送距离较远的物料,压送系统通过正压气流推动物料前进。智能吨包投料站在此基础上,增加了智能识别与称重模块,有助于物料按设定重量准确输送。
二、智能吨包投料站的工作场景特点
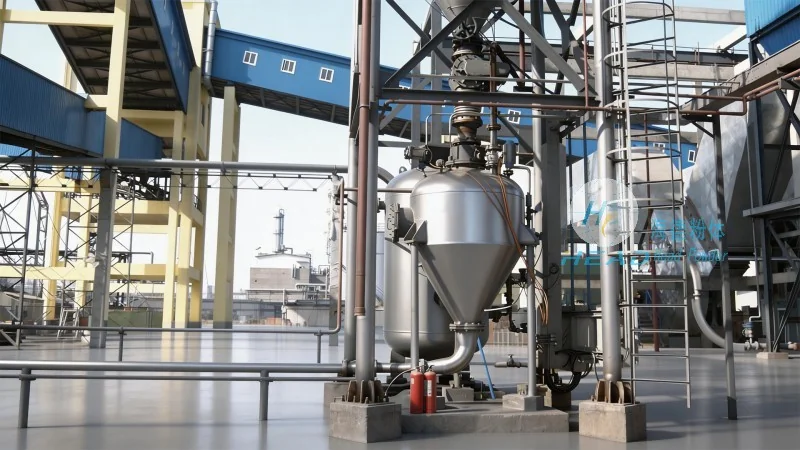
智能吨包投料站的工作流程通常包括以下步骤:首先,吨包被放置在投料站指定的位置,系统通过摄像头或传感器自动识别吨包上的标识(如条形码、二维码或RFID标签),确认物料种类与规格。随后,系统启动称重传感器,对吨包内的物料进行实时称重,并对比预设的投料量。当重量达到设定值时,系统自动触发密封装置,防止物料在输送过程中泄漏或受污染。接着,控制系统启动气力输送泵,根据物料的流动特性调整气流压力与速度,将物料通过管道输送到目标设备。整个过程中,系统通过PLC(可编程逻辑控制器)实现各环节的协同控制,有助于流程的连续性与稳定性。此外,智能系统还具备数据记录与远程监控功能,可实时上传投料数据,便于生产管理与分析。
三、系统优势与应用价值
与传统投料方式相比,智能吨包投料站气力输送系统具有应用优势。首先,在精度控制方面,系统通过高精度称重传感器与智能算法,将投料误差控制在1%以内,有效避免了因物料量不准确导致的产品质量问题。其次,在效率提升方面,系统可实现连续、不间断的投料作业,处理能力可达每小时数十吨,大幅缩短生产周期。再者,在安全环保方面,气力输送通过封闭管道输送物料,有效减少了粉尘飞扬,降低了环境污染,同时避免了人工操作中的安全隐患。此外,系统自动化程度高,可减少人工干预,降低劳动强度与人力成本,尤其适用于危险或高粉尘环境下的生产场景。在应用价值上,该系统广泛应用于化工、食品、医药、建材等多个行业。例如,在化工生产中用于连续投料到反应釜,在食品加工中用于批量投料到混合机,在医药制造中用于原料药的较为准确输送,均取得了良好的效果。
四、适用行业与典型应用场景
智能吨包投料站气力输送系统适用于多种需要处理粉体物料的行业。在化工行业,可用于输送碳酸钙、硫酸钠、氯化钾等粉状原料,有助于反应釜的连续正常运行;在食品行业,可用于面粉、糖粉、奶粉等原料的投料,提高食品生产的卫生与效率;在医药行业,可用于原料药、中间体等物料的较为准确输送,满足药品生产的高标准要求;在建材行业,可用于水泥、粉煤灰、石灰石等物料的输送,支持混凝土生产线的自动化。例如,某化工企业采用该系统后,将投料效率提升了30%,物料误差降低了80%,同时减少了粉尘污染,获得了显著的经济效益与社会效益。
五、合作与联系方式
山东海德粉体工程有限公司作为专业的粉体输送设备制造商,致力于为客户提供优良品质的智能吨包投料站气力输送系统。公司位于山东济南,拥有较好的生产技术与完善的售后服务体系。如果您对智能吨包投料站气力输送系统感兴趣,或需要定制化解决方案,欢迎联系公司联系人张经理,电话为15662777102。我们将根据您的具体需求,提供专业的技术咨询与设备支持,助力您的生产过程实现智能化升级。山东海德粉体工程有限公司,以科技驱动发展,以质量赢得信赖,期待与您携手共创工业自动化新未来。