砂石料物料气力输送系统的原理及工作场景特点
案例背景
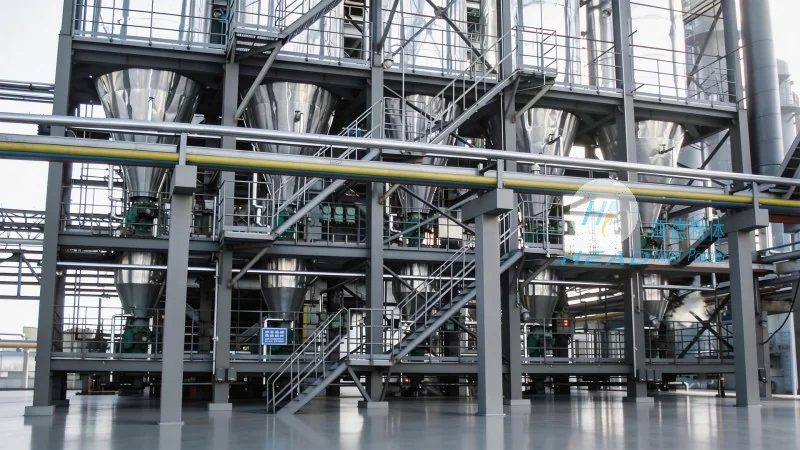
在砂石料加工与运输领域,气力输送技术已成为提升生产效率、优化作业流程的关键设备。山东海德粉体工程有限公司(简称“海德粉体”)专注于砂石料气力输送系统的研发与制造,其产品在多个工业场景中展现出良好性能。本文将深入解析砂石料物料气力输送系统的核心原理,并阐述其在不同工作场景下的应用特点,为相关企业提供技术参考与选择依据。
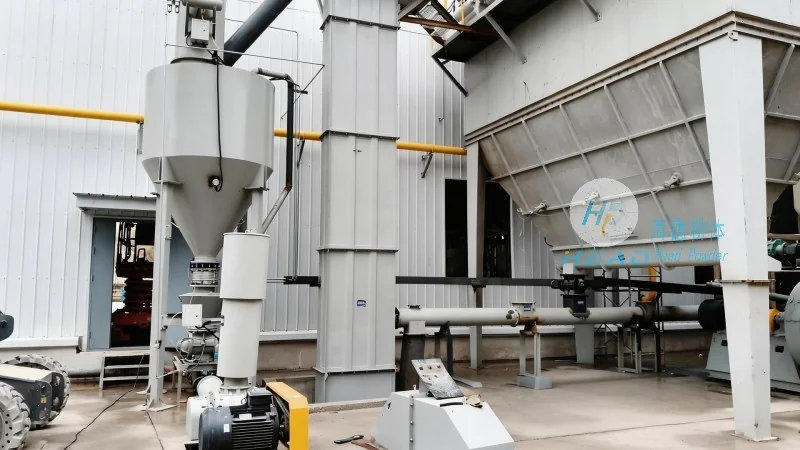
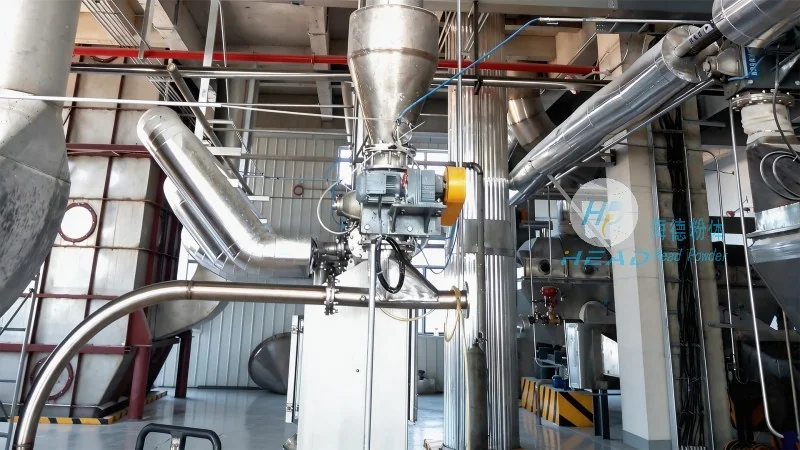
砂石料气力输送系统的核心原理解析
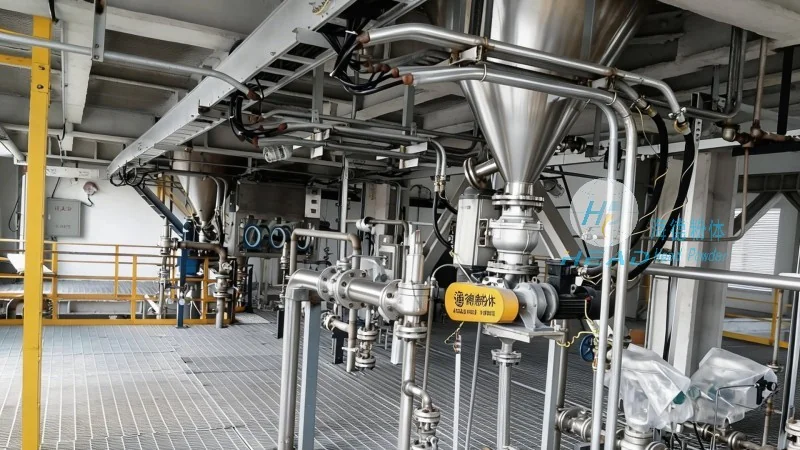
砂石料气力输送系统通过压缩空气或负压气流,将砂石颗粒物料从源头输送到指定位置。其工作原理主要基于流体力学中的颗粒输送理论。系统通常由供料装置、输送管道、气源设备(如鼓风机或真空泵)、分离器及收料装置等组成。当系统启动时,气源设备产生的高压气流进入输送管道,与砂石颗粒混合形成气固两相流。在管道内,气流携带颗粒物料以通常速度向前运动,经过弯头、变径等部件时,通过调整气流速度和方向,有助于颗粒物料稳定输送。最终,在收料端,通过分离器将气流与颗粒分离,颗粒物料落入指定容器,而气流则通过除尘设备处理后排入大气。这种无机械接触的输送方式,有效避免了传统皮带输送机或斗式提升机可能造成的物料破损、粉尘飞扬及设备磨损问题。例如,在输送细砂时,系统通过控制气流速度在15-25m/s之间,有助于细颗粒物料不会因气流过快而分离,同时保持输送的连续性。对于石子等粗颗粒物料,系统则采用更高的气流速度(30-40m/s),以克服颗粒的惯性并实现稳定输送。气源设备的选择根据输送距离和物料特性决定,通常长距离输送采用高压鼓风机,短距离或需要低噪音的场合则采用真空泵。
砂石料气力输送系统的工作场景特点与应用场景
砂石料气力输送系统适用于多种工业场景,其特点在于灵活性强、适应范围广。例如,在矿山开采现场,系统可用于将开采出的砂石料从采场输送至破碎设备或储存仓库,减少人工搬运的劳动强度。具体来说,在露天矿场,系统通过在采场边缘设置供料口,将挖掘机卸下的砂石料直接吸入输送管道,输送至破碎机进行加工,整个流程实现了自动化,提高了生产效率。在砂石加工厂,系统可连接破碎、筛分、存储等工序,实现物料在生产线内的连续输送,提升生产线的自动化水平。例如,在砂石加工厂中,系统将破碎后的砂石料从筛分机输送至储存仓,再根据需求输送至搅拌站,有助于物料供应的连续性和均匀性。此外,在建筑工地或混凝土搅拌站,系统可用于将砂石料从料堆输送至搅拌机,有助于物料供应的连续性和均匀性。特别是在粉尘控制要求较高的场所,气力输送系统通过密闭输送管道,有效抑制了粉尘飞扬,改善了作业环境。不同场景下,系统可根据物料特性、输送距离及输送量需求,配置不同的气源压力、管道直径及分离设备,实现定制化解决方案。例如,对于输送距离超过200米的建筑工地,系统采用多级管道连接,每级管道长度约50-80米,通过增加气源压力或调整管道直径,有助于物料输送的稳定性。对于需要输送不同粒径混合物料的场景,系统配备多级分离器,将不同粒径的颗粒分离后分别输送至不同容器,提高了物料的利用率。