巧克力粉体输送系统的运行过程和工作原理
在巧克力生产领域,粉体输送环节是支持生产效率与产品质量的关键环节。传统的人工或机械输送方式往往存在效率低下、易污染、物料损耗大等弊端,而巧克力粉体输送系统通过气力输送技术,为巧克力生产提供了高效、清洁、安全的输送解决方案。本文将深入解析巧克力粉体输送系统的运行过程与工作原理,并介绍其核心设备与应用优势。
巧克力粉体输送系统的核心价值与运行机制
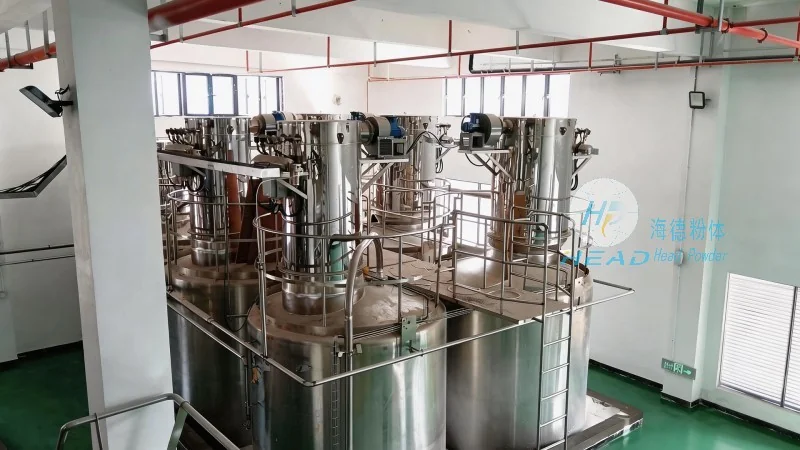
巧克力粉体输送系统,作为食品加工行业中的专业输送设备,专门针对巧克力原料(如可可粉、可可脂、糖等)及半成品的输送需求设计。该系统通过气力输送技术,将巧克力粉体在密闭管道内与压缩空气混合,形成流态化状态,从而实现物料的连续、无接触输送。相比传统输送方式,气力输送系统在巧克力生产中具有应用优势,能够有效避免物料与外界环境的接触,减少交叉污染风险,同时保持物料干燥,防止巧克力因吸湿而变质。此外,系统通过自动化控制,可根据生产节奏调整输送速度与压力,实现生产流程的较为准确匹配,提升整体生产效率。
系统工作原理解析:气力输送技术的核心机制
巧克力气力输送系统的工作原理主要基于正压气力输送技术,其核心流程包括物料供给、气固混合、管道输送、分离与收集四个关键步骤。首先,巧克力原料通过供料装置(如星形阀或螺旋输送机)进入系统,供料装置根据生产需求控制物料的流量与压力,有助于物料连续、稳定地进入输送管道。随后,压缩空气通过气源设备(如空压机)产生,与物料在供料斗内混合,形成气固两相流。混合后的物料在输送管道内以流态化状态运动,借助压缩空气的压力推动物料向前输送。当物料到达终点时,进入分离器(通常为旋风分离器),在离心力作用下,物料与空气分离,物料落入接收容器,空气则通过过滤器排出,实现物料的较为准确输送与空气的循环利用。对于巧克力这种易结块的物料,系统中的振动器或搅拌装置可防止物料在管道内结块,有助于输送的连续性。

关键设备解析:巧克力气力输送系统的核心组件
巧克力气力输送系统的性能取决于其核心设备的质量与配置。主要设备包括:1. 供料装置:通常采用星形阀或螺旋输送机,用于控制物料流量,避免物料堵塞;2. 气源设备:空压机是系统的动力来源,需提供稳定的高压空气,压力通常在0.5-0.8MPa之间,流量根据输送量调整;3. 输送管道:采用316L不锈钢材质,耐巧克力中的脂肪、糖分及酸性物质的腐蚀,管道内壁光滑,减少物料摩擦损耗;4. 分离器:旋风分离器是关键部件,通过离心力高效分离物料与空气,分离效率可达98%以上;5. 控制系统:PLC控制系统实现各设备的联动控制,可根据生产指令调整输送速度、压力等参数,有助于系统正常运行。这些设备协同工作,共同构成一个高效、可靠的巧克力粉体输送系统。

实际应用场景:巧克力生产中的多环节适配
巧克力气力输送系统在巧克力生产的不同环节均有广泛应用。例如,在原料处理阶段,系统可用于可可豆破碎后粉体的输送,从原料仓库直接输送到研磨设备;在半成品加工阶段,可用于巧克力浆、巧克力块的输送,从混合机输送到成型设备;在包装环节,可用于成品巧克力的输送,从成型机输送到包装线。通过气力输送系统,巧克力生产中的物料输送环节实现了连续化、自动化,减少了人工搬运的劳动强度,降低了物料损耗率。此外,系统可根据不同工艺需求定制,如输送不同粒径的可可粉、不同浓度的巧克力浆,满足不同产品类型的生产需求。

性能优势:提升巧克力生产效率与品质的关键
巧克力粉体输送系统相比传统输送方式,具有多项显著性能优势。首先,高效输送:气力输送速度可达10-20m/s,远高于机械输送速度,大幅缩短物料输送时间,提升生产效率。其次,无污染:系统采用密闭管道输送,物料与外界环境隔离,避免了交叉污染,符合食品卫生标准。再次,减少损耗:无接触输送减少了物料与设备表面的摩擦,降低了物料损耗率,提高了物料利用率。此外,自动化控制:系统通过PLC实现远程监控与控制,可根据生产需求调整参数,提高了生产灵活性。对于巧克力这种易吸湿的物料,系统保持干燥环境,防止物料受潮变质,有助于了产品的品质与口感。这些优势使得巧克力气力输送系统成为现代巧克力生产中不可或缺的设备。
专业服务与咨询:山东海德粉体工程有限公司
山东海德粉体工程有限公司作为专业的粉体输送设备制造商,致力于为客户提供优良品质的巧克力气力输送系统。公司拥有专业的研发团队与生产团队,可根据客户的具体需求定制化设计系统,有助于设备与客户生产流程的稳定匹配。公司地址位于山东济南,提供现场勘查、技术方案设计、设备安装调试等全方位服务。如需了解巧克力粉体输送系统的详细参数或获取定制化解决方案,请联系公司联系人张经理,电话为15662777102。海德粉体工程有限公司将凭借专业的技术团队与完善的售后服务,为客户提供可靠、高效的输送解决方案,助力巧克力生产企业的生产效率与产品质量提升。