覆膜砂粉体输送系统设备的运行过程和工作原理
案例背景
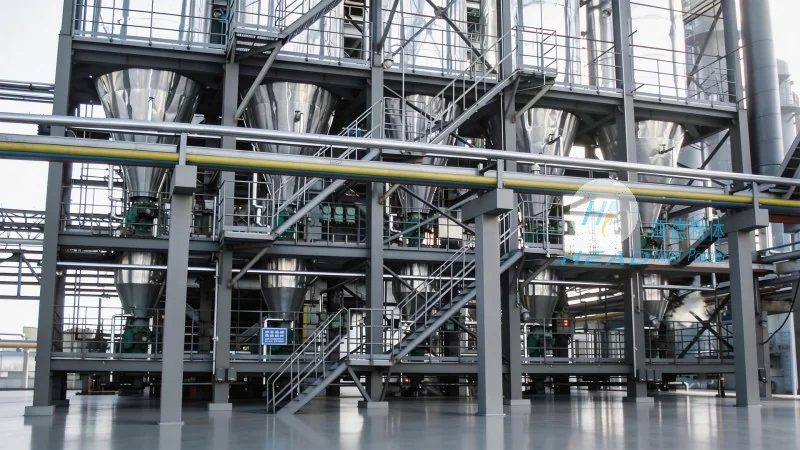
在铸造行业,覆膜砂作为一种关键的原材料,其高效、稳定的输送系统对生产效率与产品质量至关重要。山东海德粉体工程有限公司(简称“海德粉体”)针对覆膜砂的输送需求,研发了专业的气力输送系统设备,旨在为铸造企业提供可靠、高效的输送解决方案。本文将详细阐述该设备的运行过程、工作原理及技术优势,帮助用户全面了解其性能与应用价值。
覆膜砂气力输送系统的工作原理
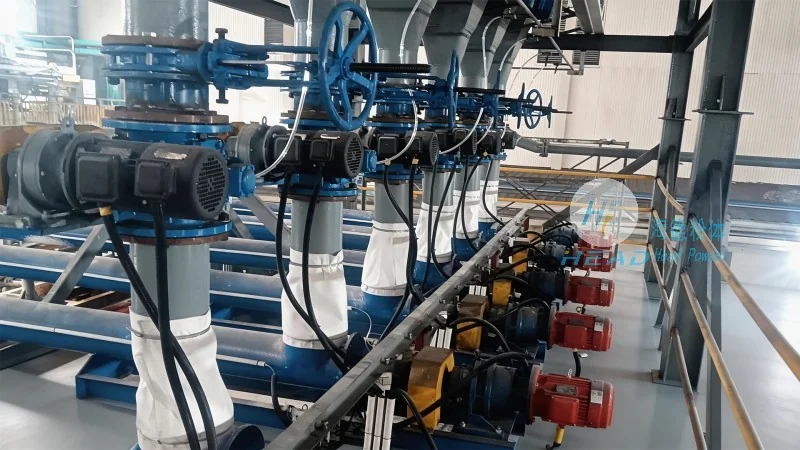
覆膜砂气力输送系统基于流体力学原理,通过压缩空气或惰性气体作为动力介质,实现粉体物料的连续、无接触输送。系统主要由供料装置、输送管道、气固分离装置及收料设备等组成。当覆膜砂从供料斗进入系统后,通过气化器将物料与气流充分混合,形成气固两相流,在管道内高速流动,最终通过分离器将物料与气体分离,实现物料输送。该系统采用负压或正压输送方式,可根据实际工况选择,有助于输送过程的稳定与高效。海德粉体在设计中充分考虑了覆膜砂的颗粒特性(如密度约1.4-1.6g/cm³、流动性较好但易结块等),通过优化气固比(通常为0.5-1.5m³空气/kg砂)、管道布局(如采用直管与弯管组合,减少压力损失)及分离效率(分离器效率≥98%),提升了输送的可靠性与经济性。例如,负压输送系统通过真空泵产生负压,将物料从供料点吸入管道,适用于长距离、多点输送;正压输送系统则通过鼓风机将气流送入管道,推动物料前进,适用于短距离、高浓度输送。两种方式各有优势,海德粉体可根据用户需求定制。
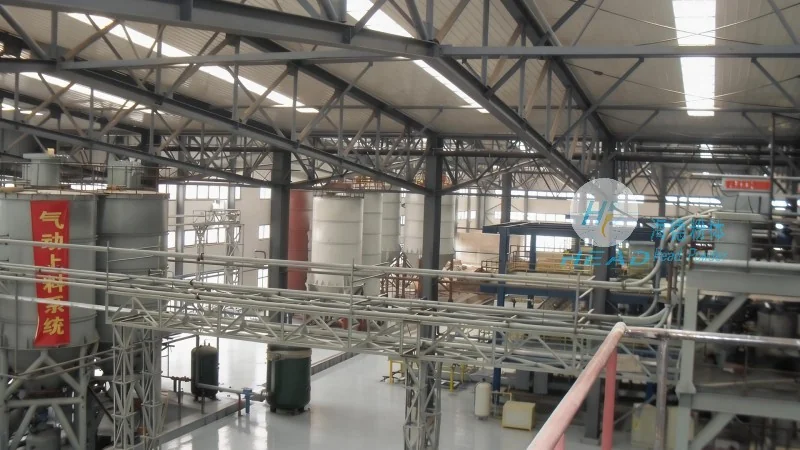
覆膜砂粉体输送系统的运行过程
覆膜砂气力输送系统的运行过程通常包括启动准备、输送作业、运行监控及停机维护等阶段。首先,在启动前需检查系统各部件(如气化器、管道、分离器、压缩空气系统等)的连接状态,有助于无泄漏;同时,启动压缩空气系统,调整风量至适宜范围(如负压系统真空度0.5-0.8bar,正压系统风压0.6-1.0bar),并检查气化器内的物料量,有助于物料充足。启动后,物料通过供料斗进入气化器,与气流混合形成气固流,经输送管道输送至目的地。运行过程中,操作人员需通过控制系统实时监控风压、风量、物料流量等参数,根据生产需求调整输送量(如通过调节气化器进料速度或风量阀门)。例如,当混砂机需要补充砂料时,操作人员可提高输送量;当生产线暂停时,降低输送量以节省能源。运行过程中,分离器会收集输送后的物料,通过螺旋输送机或振动筛输送至储料仓。系统还配备有压力传感器、流量计等监测设备,实时反馈运行状态,有助于异常情况(如管道堵塞、压力突变)能及时报警。停机时,需逐步降低风量,待物料输送完毕后,关闭气化器与压缩空气系统,进行系统清洗(如用压缩空气吹扫管道,去除残留物料),并检查各部件的磨损情况,为下次运行做准备。海德粉体设备的运行流程设计简洁高效,操作便捷,降低了人工干预的复杂度,提升了系统的自动化水平,例如部分设备可接入PLC控制系统,实现远程监控与自动调节。
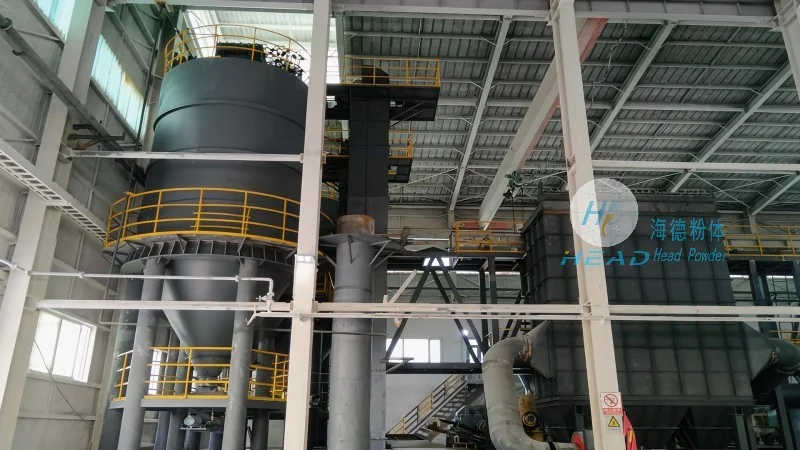
覆膜砂气力输送系统的技术优势
海德粉体研发的覆膜砂气力输送系统在性能上具有应用优势。首先,输送效率高,可实现连续、大流量的物料输送,满足铸造生产线的高需求。例如,某铸造企业采用海德粉体设备,单条输送线每小时可输送覆膜砂约10吨,远高于传统斗式提升机或皮带输送机的效率。其次,输送过程无接触,避免了物料与设备部件的摩擦,减少了物料破损与污染,支持了产品质量。覆膜砂的颗粒形状不规则,传统输送方式易导致颗粒破碎,影响造型质量,而气力输送通过气流输送,颗粒完整率可达98%以上。再者,系统采用密闭输送,有效防止粉尘飞扬,改善了工作环境,符合环保要求。铸造车间粉尘浓度高,传统输送方式会导致粉尘扩散,影响工人健康与设备维护,而气力输送系统通过密闭管道与分离器,将粉尘控制在系统内,经除尘器处理后排放,粉尘浓度可降低至国家标准的1/10以下。此外,设备结构紧凑,安装维护方便,可根据用户现场条件灵活布局,适应不同生产规模的需求。海德粉体在设备选型、参数匹配及控制系统设计上均经过严格测试,有助于了系统的正常运行与长期可靠性。例如,设备采用耐磨损材料(如耐磨钢、陶瓷涂层)制造,延长了使用寿命;控制系统具备故障自诊断功能,能自动识别并提示故障位置,便于快速维修。海德粉体还提供完善的售后服务,包括设备安装、调试、培训及定期维护,有助于用户设备持续运行。