石膏颗粒物料气力输送系统的运行过程和工作原理
在石膏加工与建材生产领域,石膏颗粒的输送效率直接影响生产线的整体产能与稳定性。为解决传统输送方式(如皮带输送、斗式提升机)在输送石膏颗粒时可能存在的粉尘飞扬、设备磨损严重及输送效率低等问题,石膏颗粒物料气力输送系统应运而生。该系统通过利用气流的动能,将石膏颗粒与空气混合形成流态化输送介质,实现物料的连续、无接触输送,有所改善了生产过程的自动化与环保水平。
系统工作原理解析
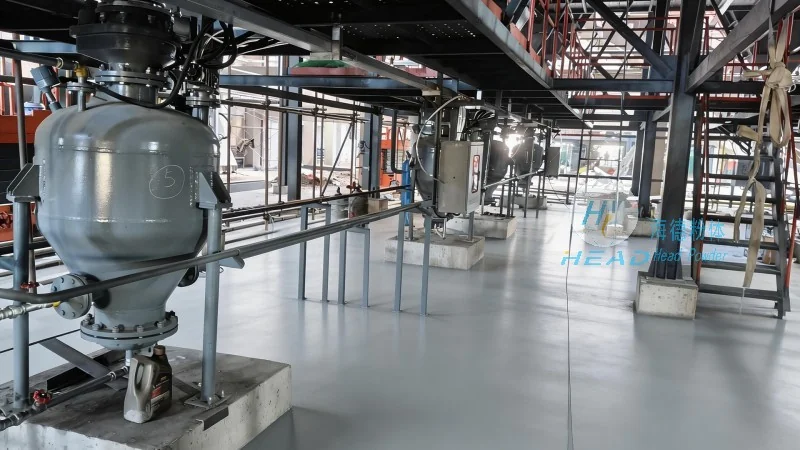
石膏颗粒气力输送系统的工作原理基于气力输送的基本理论,主要分为正压输送和负压输送两种模式。正压输送系统通过高压风机将空气送入输送管道,在管道内形成正压气流,将石膏颗粒吹送至目的地;负压输送系统则通过真空泵在输送管道内形成负压,将物料从进料点吸入并输送至卸料点。对于石膏颗粒这类密度适中、粒径均匀的物料,通常采用正压输送模式,因为正压系统在输送过程中能更稳定地控制气流速度,减少颗粒的破碎与磨损。系统启动时,首先由供料机将石膏颗粒均匀送入输送管道,同时高压风机提供足够的气流动力。当物料进入管道后,气流与颗粒混合形成气固两相流,在管道内高速流动,最终到达分离器。分离器通过旋风或重力沉降的方式,将气流与石膏颗粒分离,气流经除尘后排出,而石膏颗粒则被收集至卸料装置,完成整个输送过程。
核心设备组成与功能
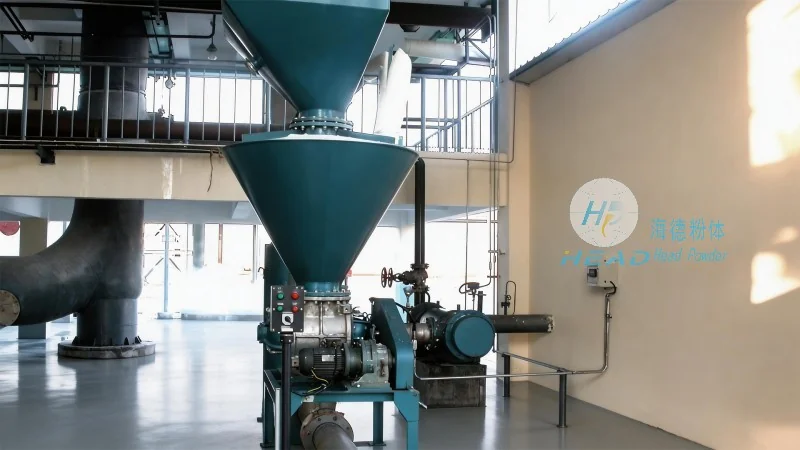
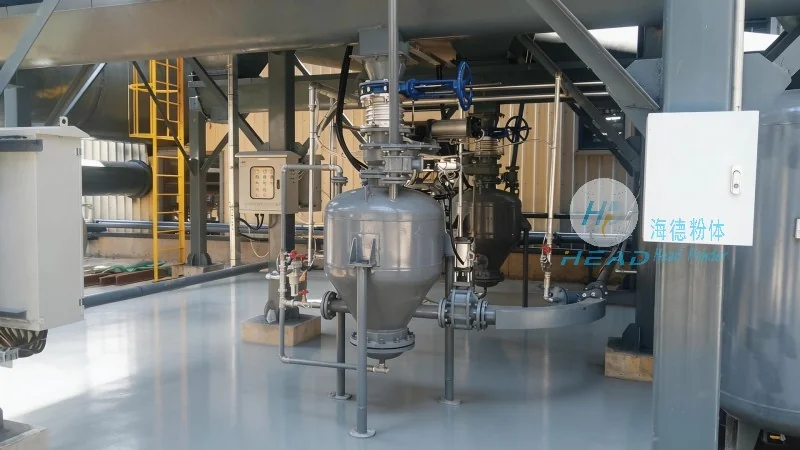
石膏颗粒气力输送系统的核心设备包括供料设备、输送管道、风机(或真空泵)、分离器及卸料装置等。供料机通常采用螺旋输送机或星型给料机,用于将石膏颗粒从料仓或料斗中均匀、连续地送入输送管道,避免物料堆积或堵塞。输送管道一般采用耐磨损、耐腐蚀的塑料或金属材质,如聚乙烯、不锈钢等,以适应石膏颗粒的输送需求。风机作为系统的动力源,正压系统通常使用离心式风机,负压系统则使用罗茨风机或真空泵,其风量与风压需根据石膏颗粒的输送量、管道长度及输送距离进行合理选型。分离器是系统的关键部件,负责将输送后的气流与石膏颗粒分离,常见的分离器有旋风分离器、袋式除尘器或电除尘器,根据石膏颗粒的粒径与密度选择合适的分离效率。卸料装置则将分离后的石膏颗粒收集并输送到下一工序,如石膏板成型机等。
运行流程详解
石膏颗粒气力输送系统的运行流程可分为启动准备、输送运行、停机处理三个阶段。启动准备阶段,首先检查各设备是否正常,如供料机是否就位、输送管道是否密封、风机是否处于待机状态。然后,启动供料机,将石膏颗粒送入输送管道,同时启动风机,逐渐提高风量至设定值。输送运行阶段,系统进入稳定工作状态,石膏颗粒与气流在管道内形成稳定的气固两相流,通过分离器分离后,颗粒被卸料至指定位置。在此过程中,操作人员需监控系统的压力、风量、颗粒流量等参数,有助于输送过程顺畅。停机处理阶段,首先停止供料机,待管道内剩余物料输送完毕后,再停止风机,最后关闭系统电源。整个运行流程实现了物料的连续输送,减少了人工干预,提高了生产效率。
系统优势分析
与传统的机械输送方式相比,石膏颗粒气力输送系统具有显著的优势。首先,输送效率高,可实现长距离、大流量的连续输送,满足石膏板生产线等大型生产线的需求。其次,环保性能好,系统采用封闭式输送,有效防止了石膏颗粒的粉尘飞扬,减少了环境污染,符合现代工业的环保要求。再次,设备磨损小,由于物料与设备接触少,输送管道及分离器等部件的磨损大大降低,延长了设备的使用寿命。此外,系统运行稳定,自动化程度高,减少了人工操作,降低了生产成本。对于石膏颗粒这类易碎物料,气力输送还能有效减少颗粒的破碎,保持物料的完整性,提高产品质量。
应用场景与实际案例
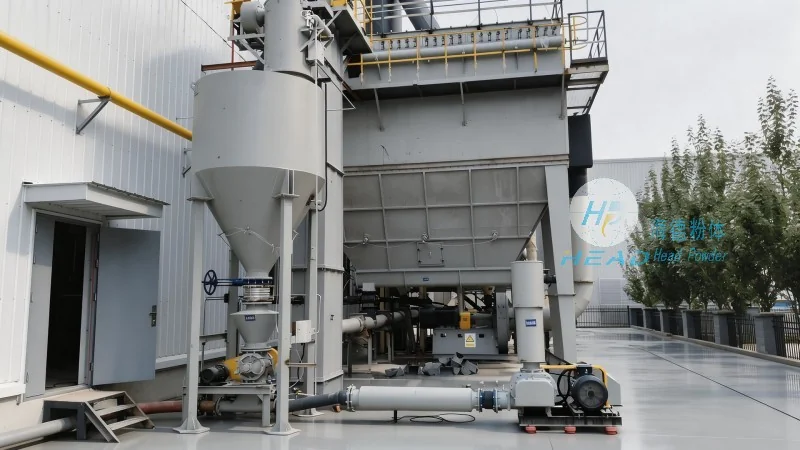
石膏颗粒气力输送系统广泛应用于石膏板生产、石膏粉加工、建材制造等领域。例如,在石膏板生产线上,从石膏粉的混合、成型到干燥、压板等工序,均需要石膏颗粒的输送。通过气力输送系统,可将石膏颗粒从料仓输送到成型机,再从成型机输送到干燥设备,实现物料的无尘、连续输送。在实际应用中,某石膏板生产企业采用海德粉体(山东海德粉体工程有限公司)的石膏颗粒气力输送系统后,输送效率提升了30%,粉尘排放量减少了80%,设备维护成本降低了40%,有所提高了生产线的整体效益。此外,在石膏粉加工厂,该系统也用于将石膏粉从储存仓输送到包装设备,实现了物料的快速、环保输送。
联系方式与咨询建议
如果您在石膏颗粒输送过程中遇到效率低、粉尘大或设备磨损严重的问题,山东海德粉体工程有限公司(简称海德粉体)的专业团队将为您提供定制化的气力输送解决方案。我们拥有丰富的行业经验和技术实力,可根据您的生产需求设计、制造及安装石膏颗粒气力输送系统。公司地址位于山东济南,联系人张经理,电话为15662777102。欢迎您随时联系张经理,我们将为您提供专业的技术支持和现场咨询,帮助您解决生产中的物料输送难题,提升生产效率与环保水平。