可可粉物料气力输送线的运行过程和工作原理
在食品加工行业中,可可粉作为一种关键原料,其输送效率与品质直接影响最终产品的口感与稳定性。传统输送方式如皮带输送机或斗式提升机,在处理可可粉这类易结块、易吸湿的粉体物料时,常面临粉尘飞扬、物料破损及效率低下的问题。为解决这些痛点,气力输送技术应运而生,而针对可可粉物料的气力输送线,更是结合了优化工艺与定制化设计,成为提升生产效率与支持产品质量的重要设备。本文将详细解析可可粉物料气力输送线的运行过程及工作原理,并介绍山东海德粉体工程有限公司的专业解决方案。
可可粉气力输送系统的概述
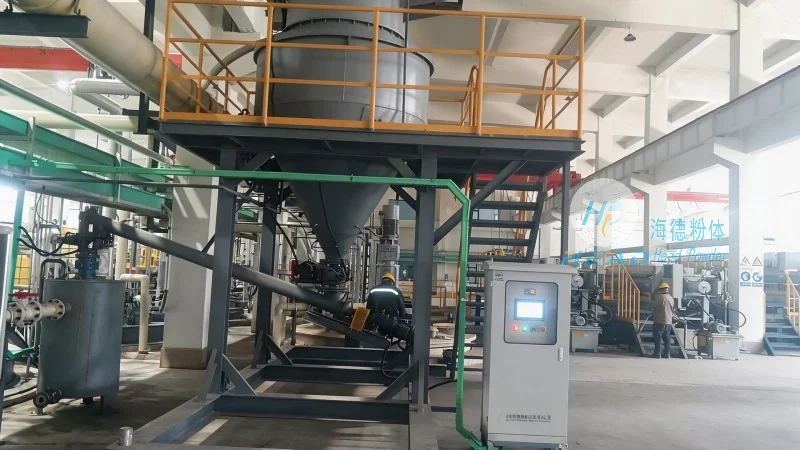
可可粉气力输送系统是一种利用气体作为动力,通过密闭管道输送粉体物料的无接触输送技术。与机械输送方式相比,气力输送具有以下应用优势:首先,它实现了物料的密闭输送,有效避免了粉尘污染,符合食品行业卫生标准;其次,输送过程平稳连续,物料不易破损,保留了可可粉的细腻口感;再者,系统可根据生产需求灵活调节输送量,适应不同生产节奏。对于可可粉这类易产生静电、易结块的物料,气力输送通过控制气流速度与压力,有助于物料在管道内均匀流动,避免了堵塞问题,提高了输送的稳定性和可靠性。
气力输送线的核心组成部件
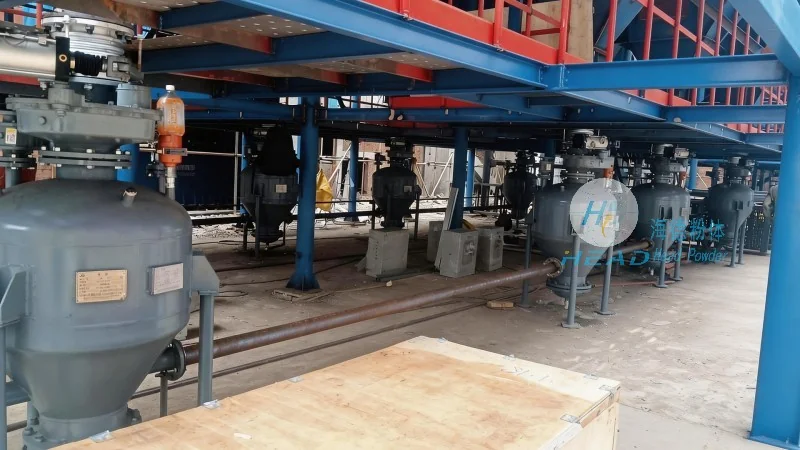
可可粉气力输送线的核心组成部件包括供料装置、气源系统、输送管道、分离设备以及控制系统。具体来说:1. 供料装置:通常采用星形喂料机或螺旋给料机,用于将可可粉均匀、连续地送入输送管道,避免物料堆积或堵塞。星形喂料机通过旋转的叶片将物料送入管道,流量可较为准确调节,有助于输送稳定。2. 气源系统:由鼓风机或压缩机提供输送所需的空气压力和流量。根据输送距离和物料特性,选择不同功率的鼓风机,通常采用变频控制,可根据实际需求调节风量,实现节能运行。3. 输送管道:采用耐腐蚀、耐磨损的不锈钢或塑料材质,内壁光滑,减少物料与管道的摩擦,延长使用寿命。管道连接采用快速接头或法兰连接,便于安装和维护。4. 分离设备:在输送终点,通过旋风分离器或布袋除尘器将空气与物料分离。旋风分离器利用离心力将物料从气流中分离出来,落入接收容器;布袋除尘器则通过滤袋过滤空气,回收细小物料。5. 控制系统:包括压力传感器、流量计、变频器等,用于实时监测输送过程中的压力、流量等参数,并通过PLC控制系统自动调节,有助于系统正常运行。通过这些核心部件的协同工作,可可粉气力输送线实现了高效、稳定的物料输送。
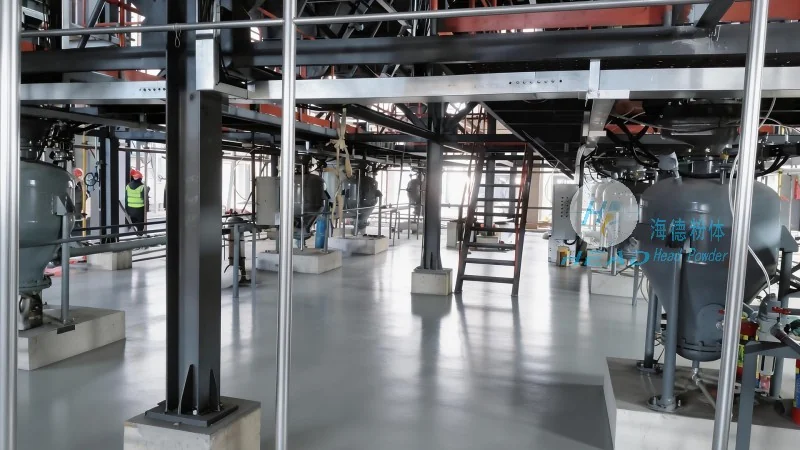
可可粉物料气力输送的运行过程详解
可可粉物料气力输送的运行过程可分为启动准备、供料启动、气源启动、输送运行及停止操作五个阶段。1. 启动准备:操作人员首先检查各设备连接是否结构稳定,气源压力是否在正常范围内(通常为0.5-0.8MPa),供料装置是否处于待机状态。同时,检查输送管道内是否有异物或积料,有助于系统处于良好状态。2. 供料启动:启动星形喂料机,调节其转速,控制可可粉的输送量。通常,根据生产需求,将喂料量设定为所需输送量的1.2-1.5倍,以补偿输送过程中的物料损失。3. 气源启动:开启鼓风机,逐渐增加风量,使气流速度达到物料悬浮所需的临界速度(通常为15-25m/s)。此时,可可粉颗粒被气流带动,形成气固两相流,开始进入输送管道。4. 输送运行:物料随气流在管道内连续运动,经过弯头、变径等部件时,气流速度保持稳定,有助于物料不会因速度变化而沉降。输送过程中,通过压力传感器监测管道内压力,若压力异常升高,说明管道可能堵塞,需立即停止供料并检查。5. 到达终点:物料到达卸料点后,通过分离设备将空气与物料分离。旋风分离器将物料从气流中分离出来,落入接收容器;同时,空气通过排气管排出。6. 停止操作:输送任务完成后,首先停止星形喂料机,停止物料供应;然后逐渐降低鼓风机风量,直至停止,避免管道内残留物料。最后,关闭控制系统,完成整个运行过程。整个过程通过自动化控制,减少了人工干预,提高了操作效率与安全性。