可可粉气力输送设备简介
在食品加工行业,尤其是可可粉等精细粉体的输送环节,传统的人工或机械输送方式往往面临效率低下、粉尘飞扬、交叉污染等问题。为解决这些痛点,专业的可可粉气力输送设备应运而生,成为提升生产效率、支持产品质量的关键设备。本文将详细介绍可可粉气力输送设备的主要技术、系统组成、优势特点以及实际应用场景,帮助用户全面了解这一优化设备。
一、可可粉气力输送设备的主要技术解析
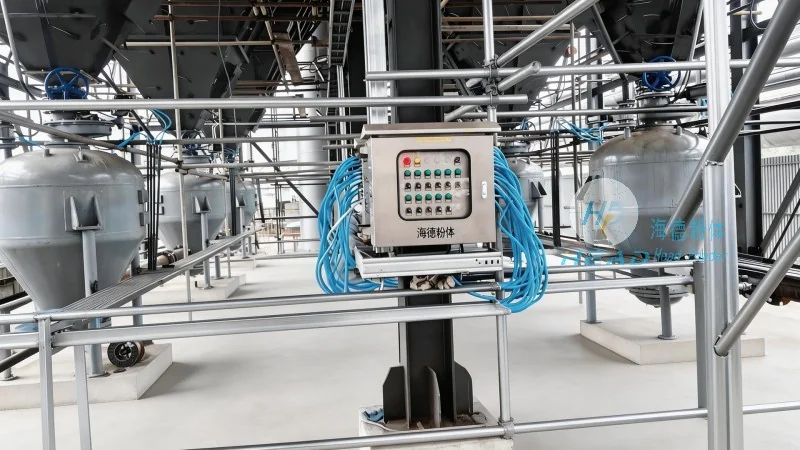
可可粉作为一种高附加值、易吸湿结块的粉体物料,其输送过程对设备的技术要求极高。气力输送技术通过压缩空气或惰性气体作为动力,将粉体物料与气流混合,形成气固两相流,从而实现物料的连续、无接触输送。对于可可粉而言,气力输送设备需具备以下关键技术:
首先,供料系统的设计至关重要。由于可可粉易结块,传统的螺旋输送机或星型阀易导致堵塞,因此设备通常采用振动供料器或旋转供料器,通过振动或旋转作用将物料松散后送入输送管道。例如,海德粉体工程的设备中,振动供料器配备智能传感器,能实时监测物料流量,当检测到结块时自动启动振动模式,有助于物料连续稳定输送。这种设计有效避免了物料在输送过程中的卡滞问题,支持了输送效率。
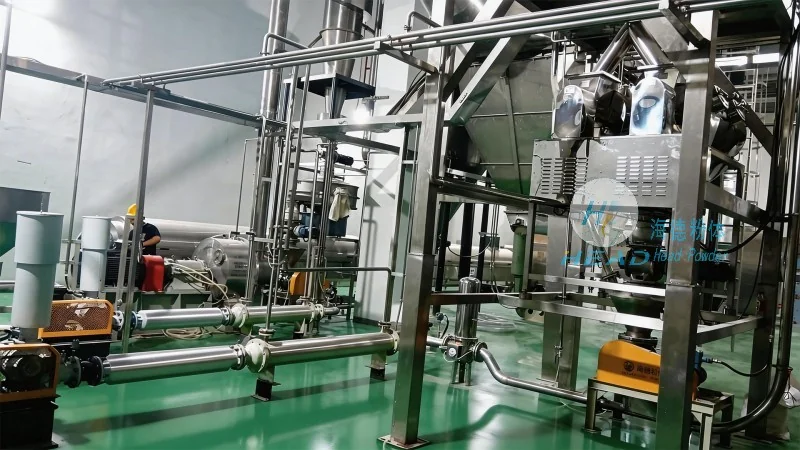
其次,输送管道的选择直接影响输送效果。针对可可粉的细颗粒特性,设备采用耐磨、防静电的塑料或不锈钢管道,管道内壁光滑,减少物料与管道的摩擦,降低物料磨损。同时,管道内设置有导流板或缓冲段,引导气流和物料的流动,避免物料在管道内沉积或结块。海德粉体工程的管道系统还采用模块化设计,可根据实际输送距离和高度灵活组合,适应不同生产环境的需求。
再者,气源系统是气力输送的核心动力。设备通常配备高压风机或罗茨风机,提供稳定的压缩空气。为降低能耗,部分设备采用变频控制技术,根据输送流量调整风机的转速,实现节能运行。例如,海德粉体工程的气源系统采用变频控制,当输送可可粉量减少时,风机转速降低,既有助于了输送动力,又减少了能源消耗。此外,气源系统还配备空气过滤器和油水分离器,有助于输送气流的洁净,避免空气中的杂质进入可可粉,影响产品质量。
最后,控制系统的智能化是现代可可粉气力输送设备的重要特征。通过PLC(可编程逻辑控制器)或工业电脑,设备可实现自动化控制,包括物料流量调节、压力监测、故障报警等功能。例如,当输送管道内压力异常升高时,控制系统会自动启动泄压阀,防止管道爆裂;当物料流量低于设定值时,系统会提示供料设备调整。这种智能化控制不仅提高了设备的运行稳定性,也降低了人工操作的成本和风险。
二、可可粉气力输送系统的完整组成与功能
可可粉气力输送系统是一个集供料、输送、气源、控制于一体的综合性设备,其完整组成包括以下部分:
1. 供料单元:负责将可可粉从料仓或包装袋中取出,并送入输送管道。通常包括振动供料器、星型阀或螺旋输送机,根据生产需求选择不同的供料方式。例如,对于大容量料仓,振动供料器是可作为选择,因为它能处理大量物料且运行稳定;对于小批量包装袋,星型阀则更方便,可直接连接包装袋进行输送。
2. 输送单元:由输送管道、弯头、三通等组成,负责将可可粉从供料点输送到目的地。管道通常采用不锈钢或食品级塑料,内壁光滑,避免物料残留。弯头和三通等连接部件采用特殊设计,减少气流阻力,提高输送效率。例如,海德粉体工程的输送管道采用食品级PP材质,内壁抛光处理,有助于可可粉输送过程中不与金属接触,避免金属离子污染。
3. 气源单元:提供输送所需的压缩空气。通常包括风机、空气过滤器、油水分离器等。风机根据输送距离和高度选择,高压风机适用于长距离输送,低压风机适用于短距离输送。空气过滤器用于去除空气中的灰尘和杂质,油水分离器则去除空气中的油和水,有助于输送气流的洁净。
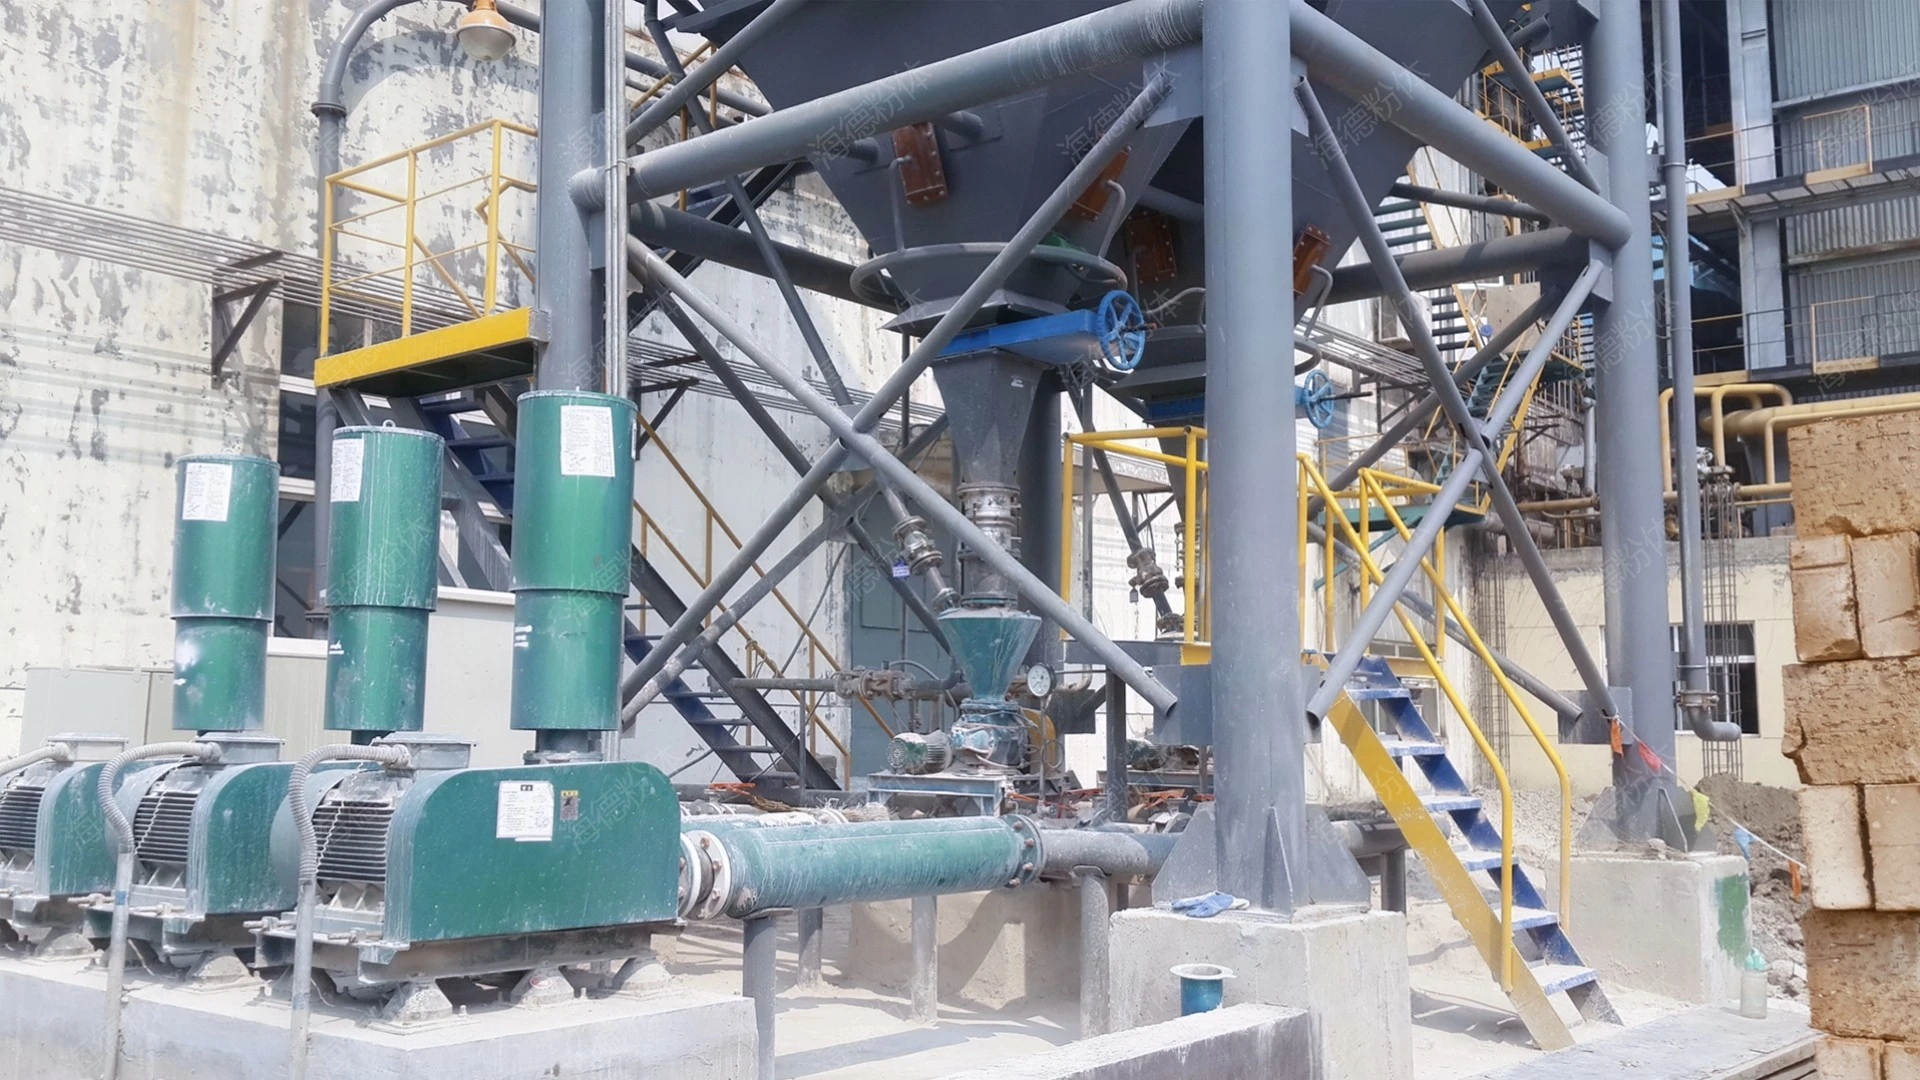
4. 控制单元:通过PLC或工业电脑控制整个系统的运行。包括压力传感器、流量传感器、温度传感器等,实时监测系统运行状态。当检测到异常时,系统会自动报警或采取相应措施,如调整风机转速、关闭输送阀门等。控制单元还配备人机界面(HMI),操作人员可通过界面设置参数、查看运行数据,实现远程监控。
5. 辅助单元:包括除尘系统、安全阀、泄压阀等。除尘系统用于收集输送过程中产生的粉尘,避免粉尘飞扬污染环境;安全阀用于防止管道内压力过高,保护设备安全;泄压阀用于在系统故障时释放压力,防止管道爆裂。
三、可可粉气力输送设备的主要特点分析
相较于传统输送方式,可可粉气力输送设备具有显著的优势,特别是在食品加工行业,这些优势尤为重要:
首先,环保无污染。气力输送采用封闭管道输送,避免了物料与外界接触,减少了粉尘飞扬,降低了环境污染。同时,设备采用食品级材料,不会对可可粉造成交叉污染,有助于了产品的卫生安全。例如,海德粉体工程的设备均采用食品级不锈钢和塑料,管道内壁光滑,不易粘附物料,便于清洗和消毒,符合食品行业的卫生标准。