高压脉冲物料气力输送系统简介及优势特点介绍
在工业生产中,物料输送是连接生产环节的关键环节,传统输送方式如皮带输送、斗式提升机等存在诸多局限,如粉尘飞扬、输送效率低、设备维护复杂等问题。为解决这些问题,高压脉冲物料气力输送系统应运而生,它通过压缩空气的脉冲作用,实现物料的高效、安全、环保输送。本文将详细介绍该系统的核心内容、优势特点以及实际应用效果,帮助读者全面了解这一优化技术。
高压脉冲物料气力输送系统概述
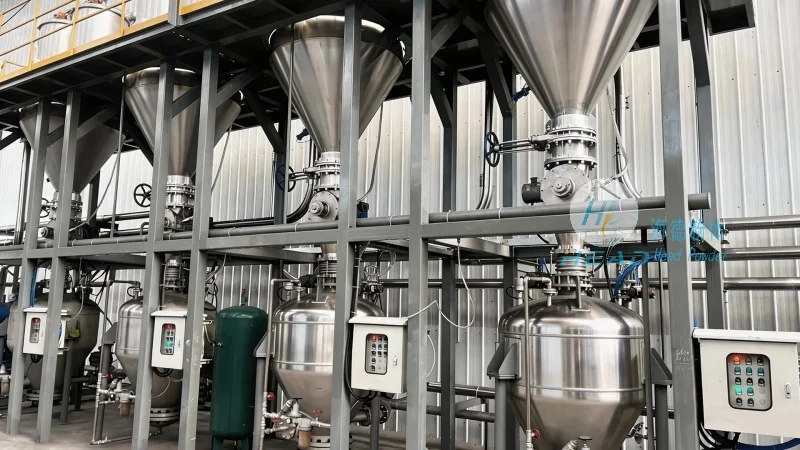
高压脉冲气力输送系统是一种利用压缩空气的脉冲式气流推动物料沿管道移动的输送设备。系统主要由空气压缩机、脉冲发生器、输送管道、气固分离设备、控制系统等组成。其工作原理是通过脉冲发生器周期性产生高压气流,将物料从进料口吸入管道,并在管道内形成气固两相流,最终将物料输送到指定位置。相比传统气力输送系统,高压脉冲技术通过优化脉冲频率和压力,实现了对输送速度和物料的较为准确控制,有所改善了输送效率。
主要特点特点解析
高压脉冲物料气力输送系统在工业应用中展现出多项应用优势,具体如下:
1. **高效输送能力**:系统通过高压脉冲气流,能够处理大量物料,输送速度可调,满足不同生产需求。例如,在化工行业,该系统能够高效输送粉体、颗粒物料,处理能力可达每小时数十吨,有所提升生产线的整体效率。
2. **适应性强**:该系统对物料的适应范围广,无论是细粉、粗颗粒还是湿度较高的物料,均能稳定输送。同时,系统可根据物料的特性调整脉冲参数,有助于输送过程的顺畅,减少堵塞风险。

3. **低损耗与环保性**:与传统输送方式相比,高压脉冲气力输送系统采用密封管道输送,有效避免了物料与外界环境的接触,减少了粉尘飞扬和物料损耗。此外,系统配备的气固分离设备(如旋风分离器、布袋除尘器)能够高效回收物料,降低环境污染,符合现代工业的环保要求。
4. **低能耗与维护简便**:系统通过优化气流控制,降低了空气压缩机的能耗,运行成本较低。同时,设备结构简单,主要部件如管道、阀门等易于维护,减少了停机时间,提高了设备的可用性。
技术细节与性能表现
高压脉冲物料气力输送系统的技术细节直接影响其性能表现,以下从几个关键方面进行说明:
1. **脉冲控制技术**:系统采用优化的脉冲发生器,通过PLC控制系统较为准确控制脉冲频率和压力。脉冲频率通常在0.5-5次/秒之间可调,压力范围在0.5-1.0MPa,可根据物料的流动性调整参数,实现合适输送效果。
2. **管道系统设计**:输送管道采用耐腐蚀、耐磨损的材料(如不锈钢、塑料),根据物料特性选择合适的管径和弯头设计,减少物料在管道内的摩擦和堵塞。管道内壁光滑,有助于降低物料输送阻力,提高输送效率。

3. **气固分离设备**:系统配备的旋风分离器和布袋除尘器是关键部件。旋风分离器通过离心力将气固分离,回收大部分物料;布袋除尘器则进一步过滤空气中的细小粉尘,有助于排放达标。分离效率通常可达98%以上,物料回收率高达95%。
4. **自动化控制系统**:现代高压脉冲气力输送系统均采用PLC或DCS控制系统,实现自动化运行。系统可实时监测压力、流量、物料流量等参数,当出现异常(如堵塞、压力异常)时,自动报警并采取相应措施,有助于系统正常运行。
典型应用场景与实际效果
高压脉冲物料气力输送系统广泛应用于化工、食品、制药、建材等多个行业,以下列举几个典型应用场景:
1. **化工行业**:在化工生产中,常需输送各种粉体原料(如碳酸钙、硫酸钠)和产品(如染料、树脂)。某化工企业采用高压脉冲气力输送系统后,物料输送效率提升30%,同时减少了粉尘污染,降低了工人劳动强度。