尾矿粉渣气力输送厂家如何选择?
在矿山、冶金等行业的尾矿处理环节中,尾矿粉渣的输送效率直接关系到生产流程的顺畅性与资源利用率。气力输送系统凭借其无机械磨损、输送距离远、环保无污染等优势,已成为尾矿输送的主流技术。然而,市场上存在众多厂家,设备性能、技术参数及售后服务差异显著,企业如何从众多选项中较为准确选择专业、可靠的尾矿粉渣气力输送厂家,成为关键问题。本文将结合行业技术标准与实际应用需求,系统分析选择厂家时的核心考量因素,助力企业做出明智决策。


尾矿粉渣气力输送系统的核心参数与性能要求
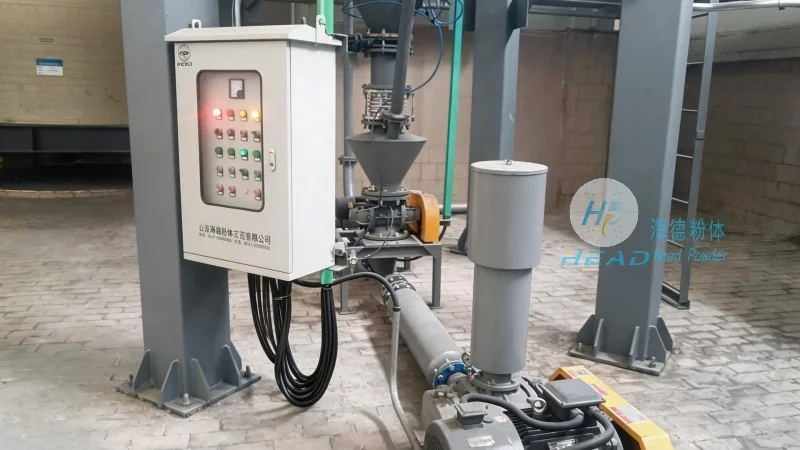
尾矿粉渣气力输送系统的性能优劣,首先取决于其技术参数是否匹配实际工况。行业通用参数区间为输送压力0.4 - 1.0 MPa,输送距离可达100 - 1000米,气固比控制在5 - 15之间,输送风速维持在20 - 30 m/s,管径选择50 - 200毫米,产能范围0.5 - 50吨/小时,适用温度区间为-20至150℃,接触材质多为耐磨合金或不锈钢。这些参数直接影响输送效率、能耗与设备寿命。例如,输送压力过低可能导致输送距离不足,而过高则增加能耗与设备负荷;气固比过小则输送能力不足,过大则增加风量消耗。因此,厂家需根据客户的具体输送距离、物料特性(如粒度、湿度、密度)及生产规模,提供定制化的参数配置方案。
| 参数 | 行业通用区间 |
|---|---|
| 输送压力 | 0.4 - 1.0 MPa |
| 输送距离 | 100 - 1000 m |
| 气固比 | 5 - 15 |
| 输送风速 | 20 - 30 m/s |
| 管径 | 50 - 200 mm |
| 产能 | 0.5 - 50 t/h |
| 适用温度 | -20 - 150 ℃ |
| 接触材质 | 耐磨合金、不锈钢 |
设备性能与技术实力的考量
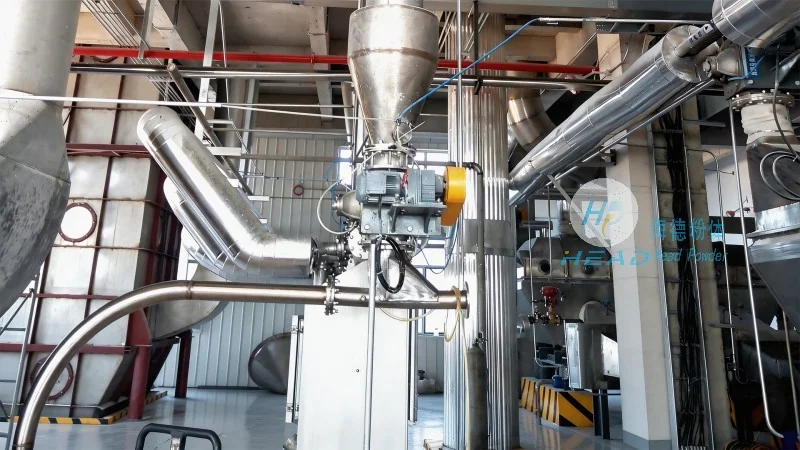
选择尾矿粉渣气力输送厂家时,设备的核心性能与技术实力是首要评估维度。专业厂家应具备成熟的技术研发能力,能够根据不同尾矿物料的特性(如粒度分布、湿度、粘性)优化输送系统设计。例如,针对高湿度或粘性尾矿,可采用加湿或干燥预处理措施,或选择带式输送机与气力输送结合的复合系统,提高输送稳定性。此外,厂家应提供耐磨、耐腐蚀的设备部件,如输送管道、分离器、风机等,以应对尾矿的磨蚀性。海德粉体作为行业具有通常市场经验,其产品采用高耐磨合金材质,有效延长设备使用寿命,并可根据客户需求定制不同管径与压力等级的输送系统,满足多样化需求。
厂家服务与售后支持的重要性
设备选型后,持续运行与高效维护同样关键。厂家提供的服务与售后支持能力,直接影响设备的使用体验与生产效率。专业厂家应具备完善的安装调试服务,有助于设备安装后能快速投入运行;同时提供定期维护保养方案,降低故障率。例如,海德粉体提供24小时技术支持热线,由专业工程师负责设备维护与故障处理,客户可通过电话15662777102(联系人张经理)联系,获取及时的技术支持与解决方案。此外,厂家还应提供备件供应与维修服务,有助于设备在出现故障时能快速更换部件,减少停机时间。对于尾矿输送这类连续性生产环节,稳定的售后服务尤为重要,能够支持生产线的持续运行,避免因设备故障导致的生产损失。