什么是中央供料?优缺点有哪些?
在工业生产中,粉体物料的输送与供应是许多行业(如化工、制药、食品、建材等)的关键环节。传统的人工或小型设备供料方式往往存在效率低下、环境污染、安全隐患等问题。为了解决这些问题,中央供料系统应运而生,它通过集中存储、统一输送的方式,实现了粉体物料的高效、安全、环保供应。那么,什么是中央供料?它有哪些优缺点?本文将为您详细解析。

中央供料系统的核心组成与工作原理
中央供料系统通常由多个关键部件组成,共同协作完成物料的存储、计量、输送与分配。其核心组成包括:料仓(用于集中存储物料,通常配备加热或冷却装置以控制物料温度)、振动给料机(负责将料仓内的物料均匀送入计量设备)、计量设备(如螺旋给料机或电子秤,用于较为准确控制物料输送量)、输送管道(采用不锈钢或塑料材质,连接各设备形成封闭输送系统)、气源系统(提供压缩空气,驱动气力输送设备,如脉冲式气力输送机)、除尘系统(用于处理输送过程中的粉尘,有助于环境清洁)以及控制系统(通过PLC或触摸屏实现自动化操作,监控各设备运行状态)。整个系统的工作流程为:物料从料仓进入振动给料机,经计量后通过输送管道由气源系统驱动,输送到各使用点,同时除尘系统对管道内的粉尘进行收集,避免污染环境。这种集中式管理方式,改善了传统供料方式中物料输送分散、效率低下的问题。

中央供料系统的优势分析
与传统的分散式供料方式相比,中央供料系统具有显著的优势,这些优势在现代化工业生产中尤为重要。首先,生产效率有所提升。通过集中存储和统一输送,物料供应速度加快,减少了生产过程中的等待时间,提高了设备利用率。例如,在化工生产中,中央供料系统可将物料输送时间缩短50%以上,从而提升整体生产效率。其次,环境效益显著改善。系统配备的除尘设备能有效收集输送过程中的粉尘,避免了物料飞扬对环境的污染,符合环保法规要求。同时,集中式管理减少了物料在运输过程中的损耗,降低了资源浪费。再者,安全性能有所提升。通过自动化控制和封闭式输送系统,减少了人工操作的风险,避免了粉尘爆炸等安全事故的发生。此外,系统对物料的温湿度控制能力,还能保持物料品质稳定,适用于对品质要求高的行业(如制药、食品行业)。这些优势使得中央供料系统成为现代工业生产中不可或缺的设备。
中央供料系统的常见缺点与注意事项
尽管中央供料系统具有诸多优势,但在实际应用中仍存在一些缺点和注意事项。首先,初期投资较高。由于需要购买料仓、输送设备、控制系统等全套设备,系统的一次性投入较大,对于资金有限的小型企业可能构成通常压力。其次,系统维护要求较高。输送管道、气源系统等部件需要定期检查和维护,否则可能导致输送效率下降或设备故障。例如,管道内的积尘或堵塞会影响输送效果,需要定期清理。此外,系统对物料的适应性也有通常限制,对于粘性大、易结块的物料,可能需要额外的处理设备(如破碎机、搅拌机),增加了系统的复杂性和成本。因此,企业在选择中央供料系统时,需要根据自身生产规模、物料特性和预算进行综合评估,有助于系统与生产需求匹配。
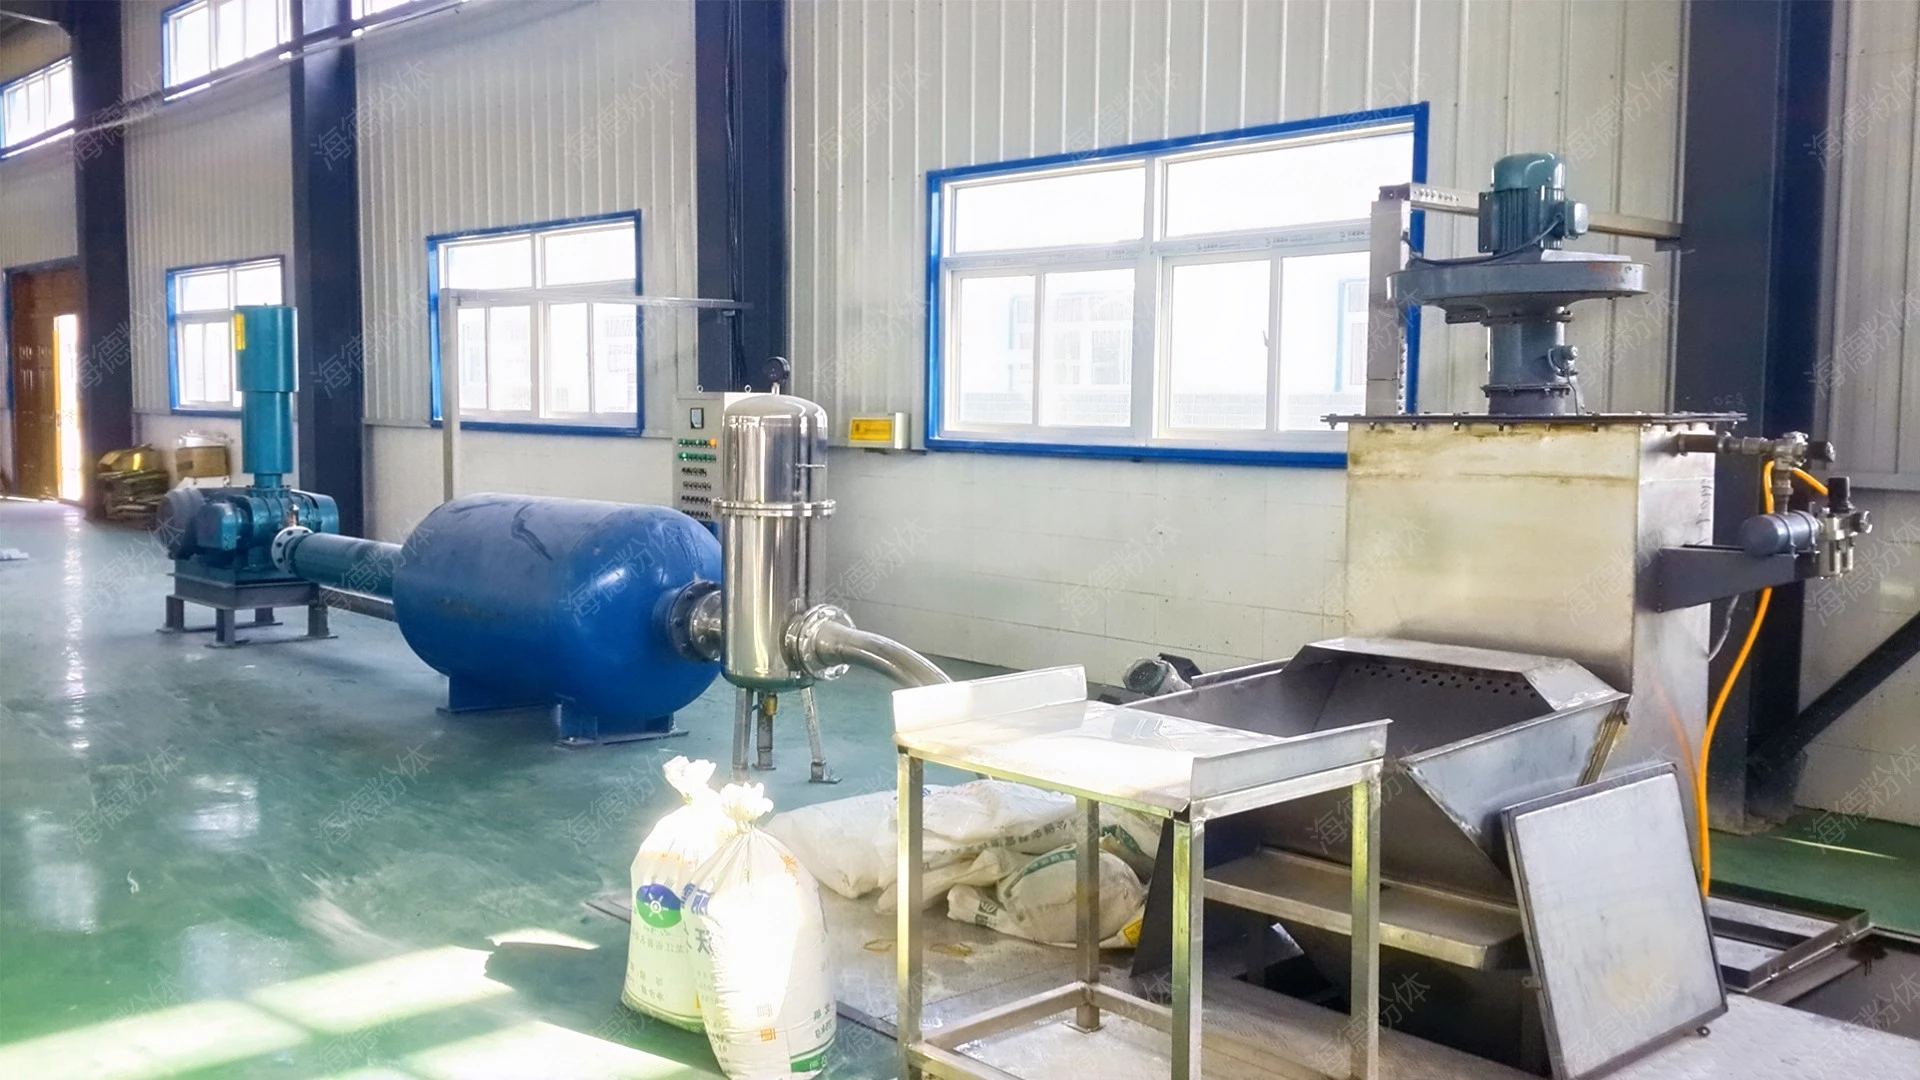
以下为中央供料系统在行业中的通用参数区间,供用户参考: