什么是自动投料气力输送系统?优缺点有哪些?
在现代工业生产中,粉体物料的输送与处理是许多行业的关键环节。传统的人工或机械输送方式往往存在粉尘飞扬、效率低下、劳动强度大等问题。为解决这些问题,自动投料气力输送系统应运而生,成为粉体处理领域的重要技术解决方案。本文将详细介绍该系统的定义、优势、技术参数及实际应用,帮助用户全面了解其价值。

什么是自动投料气力输送系统?
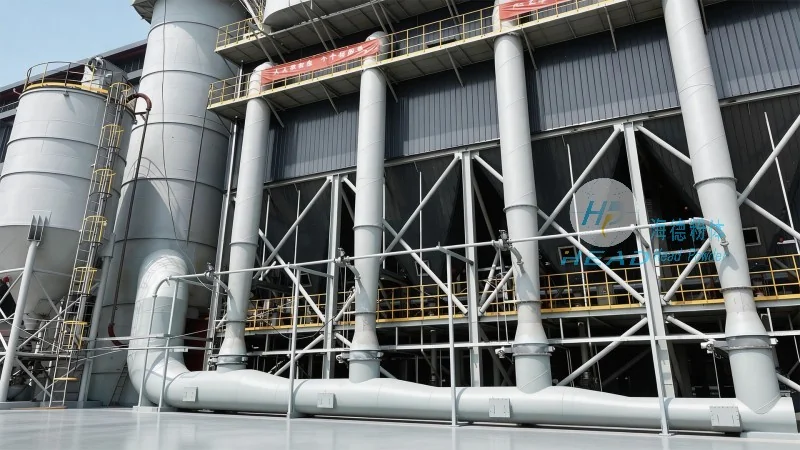
自动投料气力输送系统是一种利用压缩空气或真空作为动力,通过管道将粉体物料从供料点输送到接收点的自动化设备。其核心特点是“自动投料”,即物料通过传感器或定时器控制,实现连续或间歇的自动加入,配合气力输送技术,完成物料的输送任务。系统通常包括供料装置、输送管道、分离设备、气源系统以及控制系统等部分,能够实现从物料投入、输送、分离到收集的全过程自动化管理。
系统核心构成与工作流程
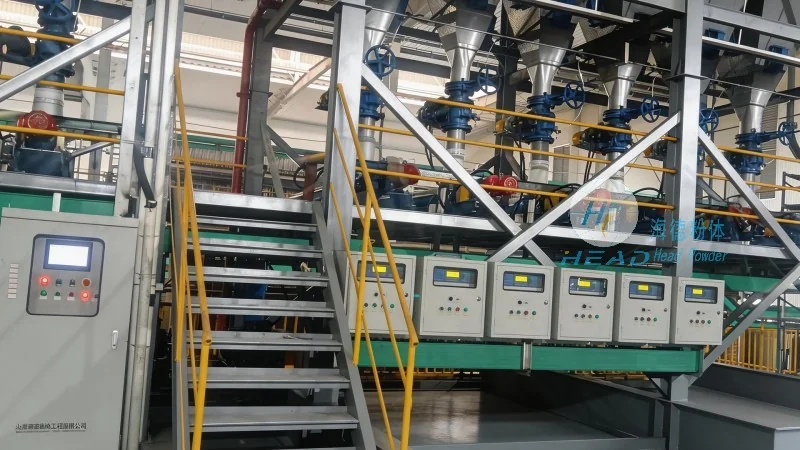
自动投料气力输送系统的结构设计旨在高效、稳定地完成粉体输送任务。主要构成部分包括:1. 供料装置:负责物料的初始供给,通常配备料斗、螺旋输送机或振动喂料机,有助于物料均匀进入系统;2. 气源系统:提供输送所需的压缩空气或真空,通常采用空压机或真空泵,并配备后处理设备(如油水分离器、过滤器)以有助于气体质量;3. 输送管道:采用耐磨损、耐腐蚀的材质(如不锈钢、塑料或复合管),根据输送距离和压力设计管径和布局;4. 分离设备:在输送终点,通过旋风分离器、袋式过滤器等设备将物料与空气分离,实现物料的收集;5. 控制系统:集成传感器、控制器和执行机构,实现自动投料、压力监测、故障报警等功能。
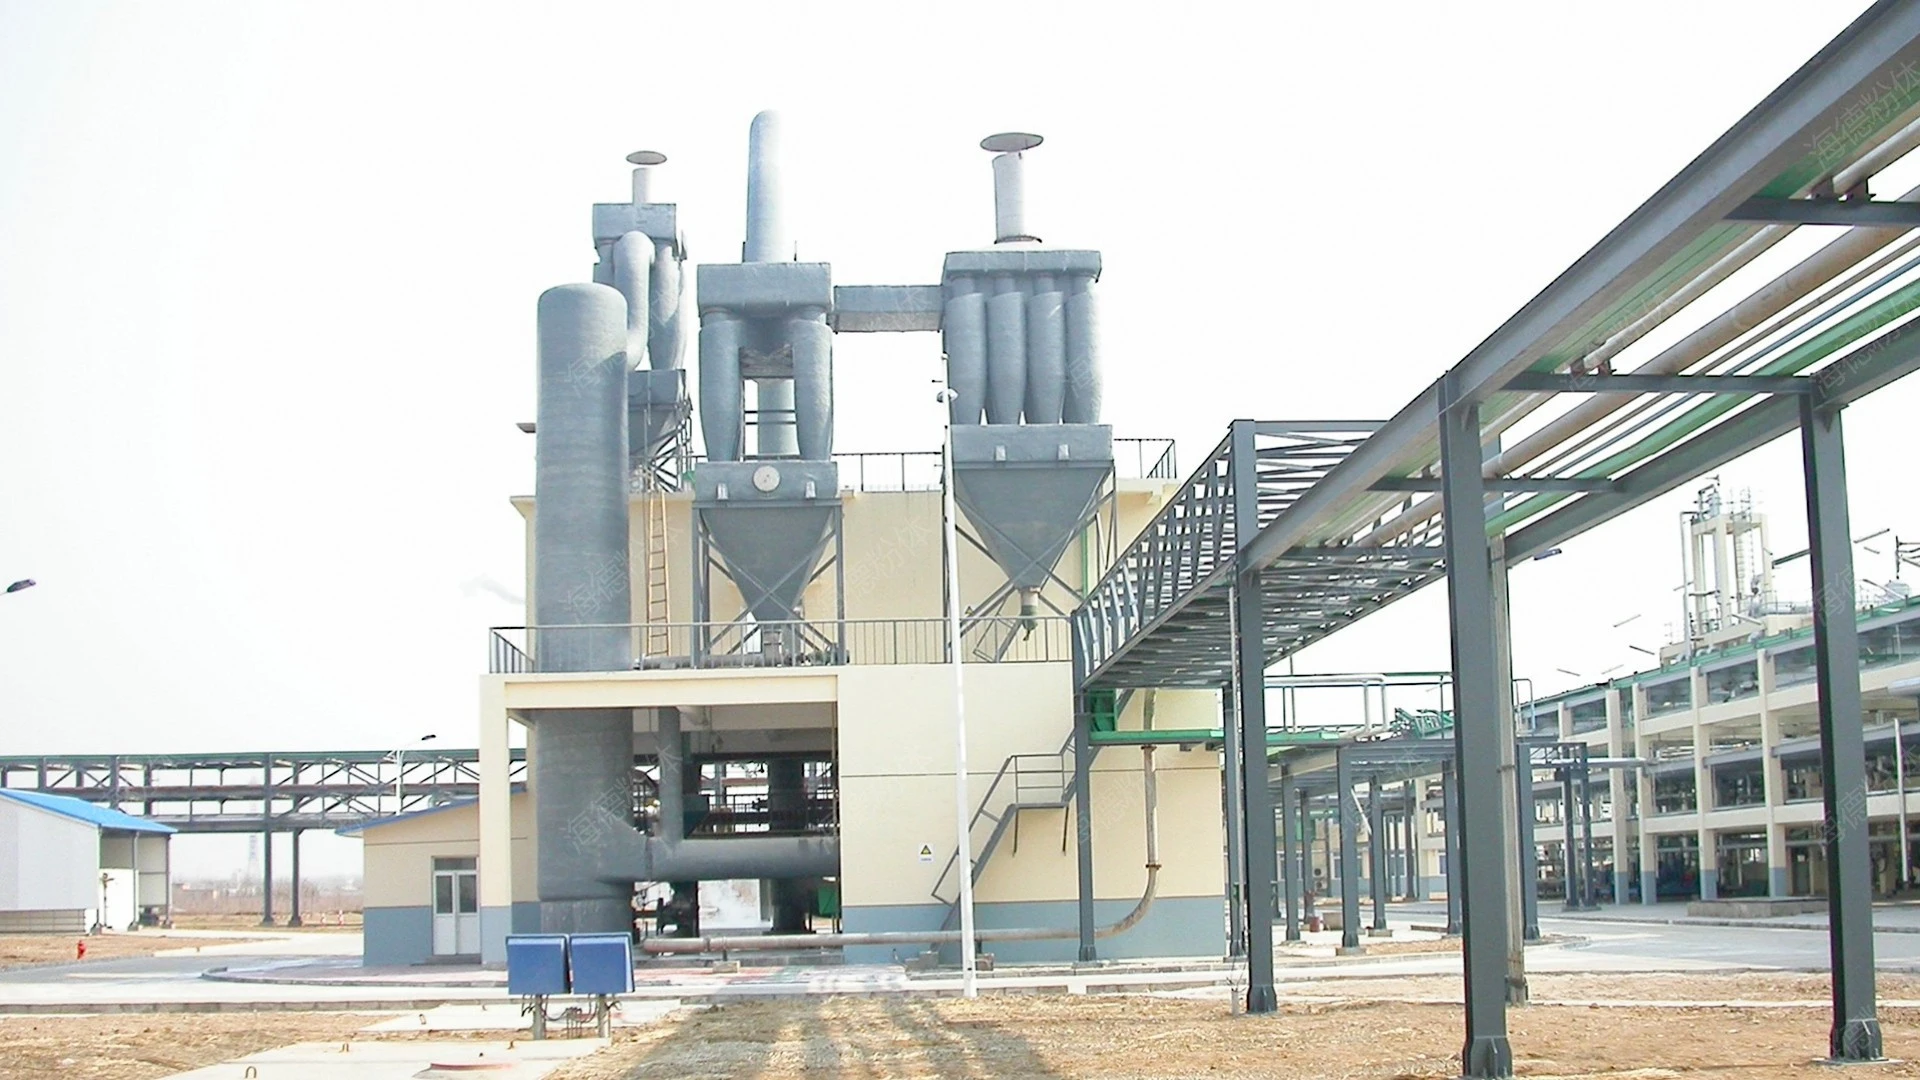
工作流程通常为:物料从供料装置进入料斗,当料位达到设定值或达到定时时间时,控制系统启动气源系统,压缩空气通过输送管道将物料吹送至接收点;物料到达分离设备后,在离心力作用下与空气分离,物料落入收集容器,空气则通过过滤器排出。整个过程由PLC或单片机控制,实现自动化运行,减少人工干预。
主要优势分析
与传统的机械输送方式相比,自动投料气力输送系统具有显著的技术优势。首先,无粉尘污染是其最突出的特点,系统通过密闭管道输送物料,有效防止了粉尘飞扬,改善了工作环境,符合环保要求。其次,自动化程度高,系统可根据生产需求设定投料频率和输送量,实现连续或间歇运行,提高了生产效率。此外,输送距离远,可覆盖几十米到数公里,甚至更远的距离,不受地形限制;物料混合均匀,适用于需要均匀混合的工艺流程;设备维护相对简便,关键部件(如管道、分离器)采用耐磨、耐腐蚀材料,使用寿命长,降低了长期运营成本。
尽管存在上述优势,系统也存在通常的局限性。例如,对物料的粒度、湿度有建议求,过大的颗粒或过湿的物料可能导致输送效率下降或管道堵塞;系统初始投资较高,尤其是长距离或高压力输送;对于某些特殊物料(如易燃易爆),需要采用防爆型设备,增加了成本。这些优缺点需根据具体应用场景综合考量。
技术参数与性能指标
自动投料气力输送系统的性能通常通过一系列技术参数进行量化,这些参数反映了系统的适用范围和运行能力。以下为行业通用参数区间:
| 参数类别 | 参数区间 |
|---|---|
| 输送压力 | 0.1 - 0.8 MPa |
| 输送距离 | 几十米至数公里 |
| 气固比 | 0.5 - 5 m³/kg |
| 输送风速 | 15 - 30 m/s |
| 管径 | 50 - 200 mm |
| 产能 | 0.1 - 50 t/h |
| 适用温度 | -20°C 至 +200°C |
| 接触材质 | 不锈钢、碳钢、塑料 |
上述参数为行业通用范围,具体数值需根据物料特性、输送距离、产量等实际工况进行优化设计。例如,对于输送距离较远或压力要求高的场景,可能需要采用更高压力的气源系统或更大管径的管道;对于易磨损的物料,应选择耐磨材质的管道和分离设备。
常见应用场景
自动投料气力输送系统广泛应用于化工、食品、制药、建材、冶金等多个行业。在化工领域,可用于输送水泥、石灰石、碳酸钙等粉体原料;在食品行业,适用于面粉、奶粉、糖粉等物料的输送,有助于卫生安全;在制药行业,用于药品原料的密闭输送,防止交叉污染;在建材行业,可用于水泥、石膏等建筑材料的输送,提高生产效率。无论在哪个行业,该系统都能改善粉体物料输送中的粉尘、效率问题,提升生产线的自动化水平。
选择与配置建议
选择合适的自动投料气力输送系统时,需综合考虑物料特性、输送距离、产量、环境要求等因素。首先,需明确物料的物理性质,如粒度分布、密度、湿度、磨损性等,以确定系统的气固比、管径和分离设备类型;其次,根据实际输送距离和压力需求,选择合适的气源压力和管道布局;此外,还需考虑系统的自动化程度和控制系统功能,以满足生产线的整体控制要求。对于特殊物料(如易燃、易爆或高纯度物料),应选择相应的防爆或洁净型设备,有助于提升安全性与质量。