什么是干砂粉体输送线?优缺点有哪些?
干砂粉体输送线,作为现代工业中处理颗粒状物料的重要设备,在砂石、建材等行业的物料传输中扮演着关键角色。它通过气力输送技术,将干砂等粉体物料从一处高效、安全地输送到另一处,解决了传统输送方式(如皮带输送、斗式提升机)在长距离、无粉尘环境下的局限性。本文将详细介绍干砂粉体输送线的定义、工作原理、优势与局限性,并附行业通用参数,帮助用户全面了解该技术。
什么是干砂粉体输送线?
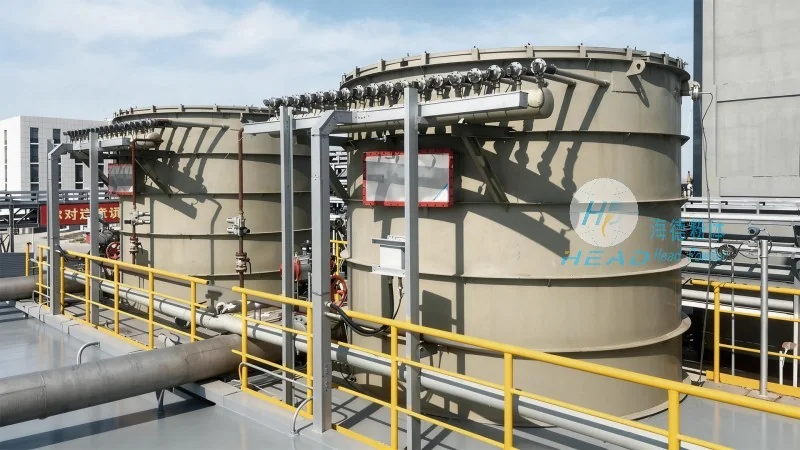
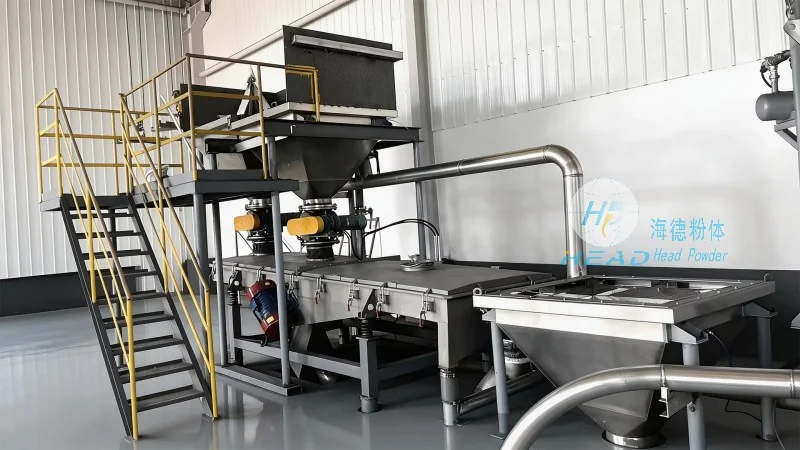
干砂粉体输送线,属于气力输送系统的一种,专门针对干砂等颗粒状粉体的输送需求设计。其核心是通过压缩空气或真空系统,将干砂与空气混合形成气固两相流,在管道内输送,最终通过分离装置将干砂与空气分离,实现物料的定向传输。该系统通常由供料装置、气源设备、输送管道、分离装置、收料设备以及控制系统等部分组成,可根据实际应用场景进行定制化设计。干砂粉体输送线广泛应用于建筑工地、砂石厂、混凝土搅拌站等场所,用于干砂的集中供应与分配,是提升生产效率、支持施工质量的重要设备。
干砂气力输送系统的核心构成与工作原理
干砂气力输送系统的工作原理基于气固两相流的运动规律。当干砂通过供料装置进入系统后,与从气源设备输出的压缩空气混合,形成具有通常速度的气固混合物。在输送管道内,气固混合物在输送风速的作用下向前运动,干砂颗粒被气流带动,完成长距离输送。到达终点后,混合物进入分离装置,通过重力或旋风分离等方式,将干砂与空气分离,干砂落入收料设备,空气则通过排气口排出。整个过程中,控制系统负责调节气源压力、输送风速等参数,有助于输送过程的稳定与高效。正压输送是干砂输送的常见方式,尤其适用于颗粒较大、流动性中等的干砂,能够有效避免物料在管道内的堵塞问题。
干砂粉体输送线的优势分析
干砂粉体输送线相比传统输送方式,具有显著的优势,具体如下:
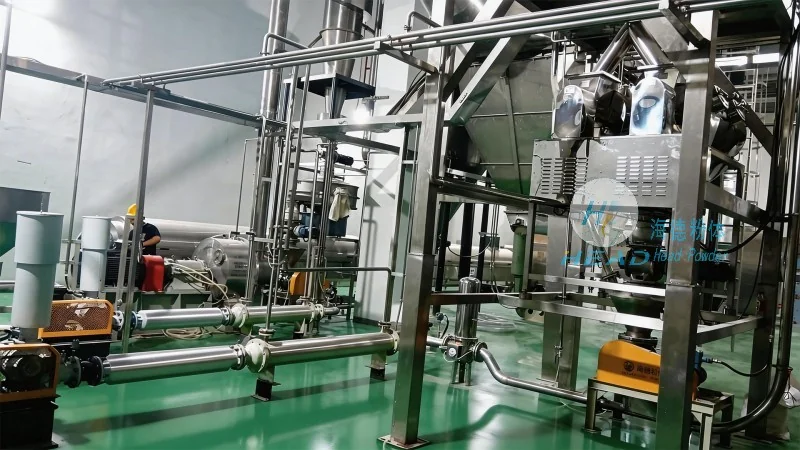
- 无粉尘污染:系统采用封闭式输送,干砂在管道内始终处于封闭状态,有效控制了粉尘的扩散,符合现代工业的环保要求,避免了粉尘对环境及操作人员的危害。
- 输送距离远:通过合理设计管道布局与系统参数,干砂粉体输送线可满足长距离(如数百米至数公里)的物料输送需求,突破了传统输送设备在距离上的限制,适用于大型厂区或跨区域物料传输。
- 自动化程度高:现代干砂气力输送系统通常集成自动化控制技术,可实现远程监控、参数调节与故障报警,减少了人工干预,提升了生产效率与安全性。
- 维护简便:系统主要部件为管道、风机、分离器等,结构相对简单,故障率低,维护周期长,降低了企业的运营成本与维护难度。
干砂粉体输送线的局限性
尽管干砂粉体输送线具有诸多优势,但也存在通常的局限性,需在实际应用中予以考虑:
- 能耗较高:气力输送需要持续提供压缩空气,能耗相对较高,对于大规模生产场景,需综合考虑能源成本与输送效率的平衡。
- 对物料要求较高:干砂的含水率、颗粒均匀性、密度等参数会影响输送效率,若物料含水率过高或颗粒过于细小,可能导致管道堵塞或分离效果下降。
- 初始投资成本:系统购置与安装成本相对较高,包括管道铺设、设备采购、控制系统集成等,适用于大规模、高产量生产的企业,中小型企业需谨慎评估投资回报。
干砂粉体输送线的行业通用参数
为帮助用户了解干砂粉体输送线的性能范围,以下列出行业通用的关键参数区间: