什么是玉米饲料物料输送系统设备?优缺点有哪些?
在畜牧业快速发展的今天,玉米作为重要的饲料原料,其高效、安全的输送系统对生产效率与成本控制至关重要。玉米饲料物料输送系统设备,通过专业的气力输送技术,实现了从原料存储到加工环节的全程自动化输送,成为现代化饲料生产线的核心组成部分。本文将详细介绍该系统的构成、技术优势及实际应用中的优缺点,帮助用户全面了解这一关键设备。
系统概述:玉米饲料气力输送系统的基本构成
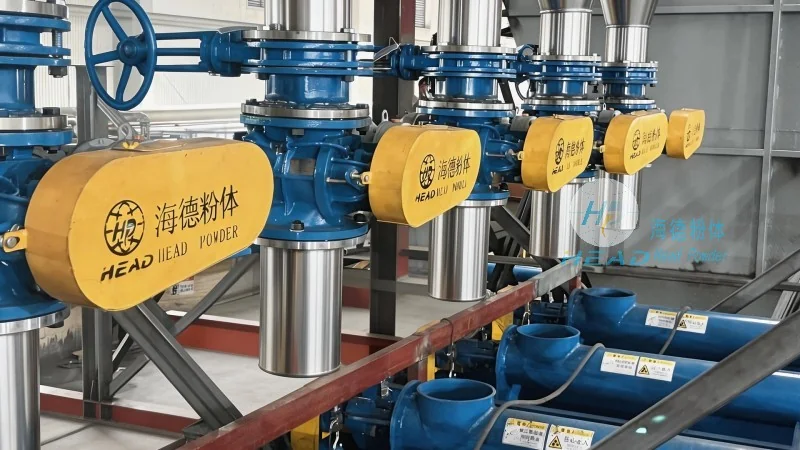
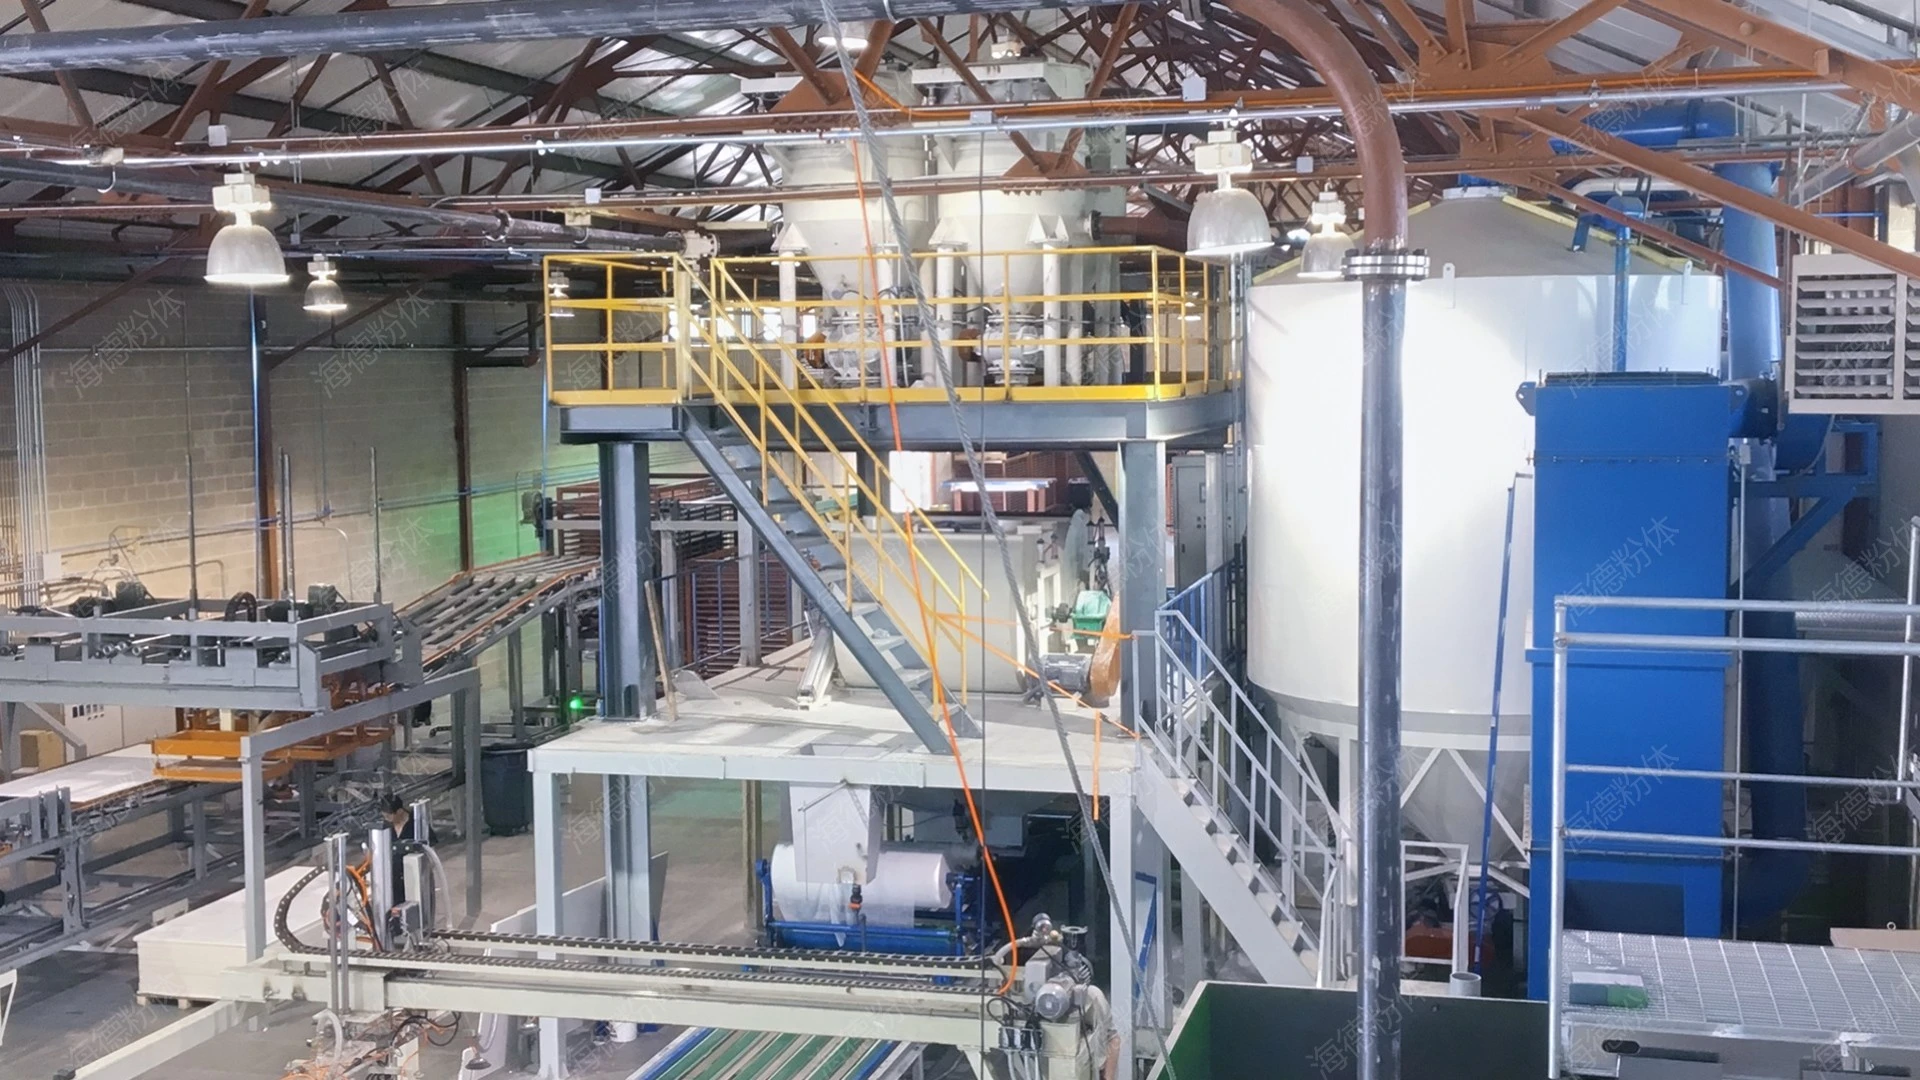
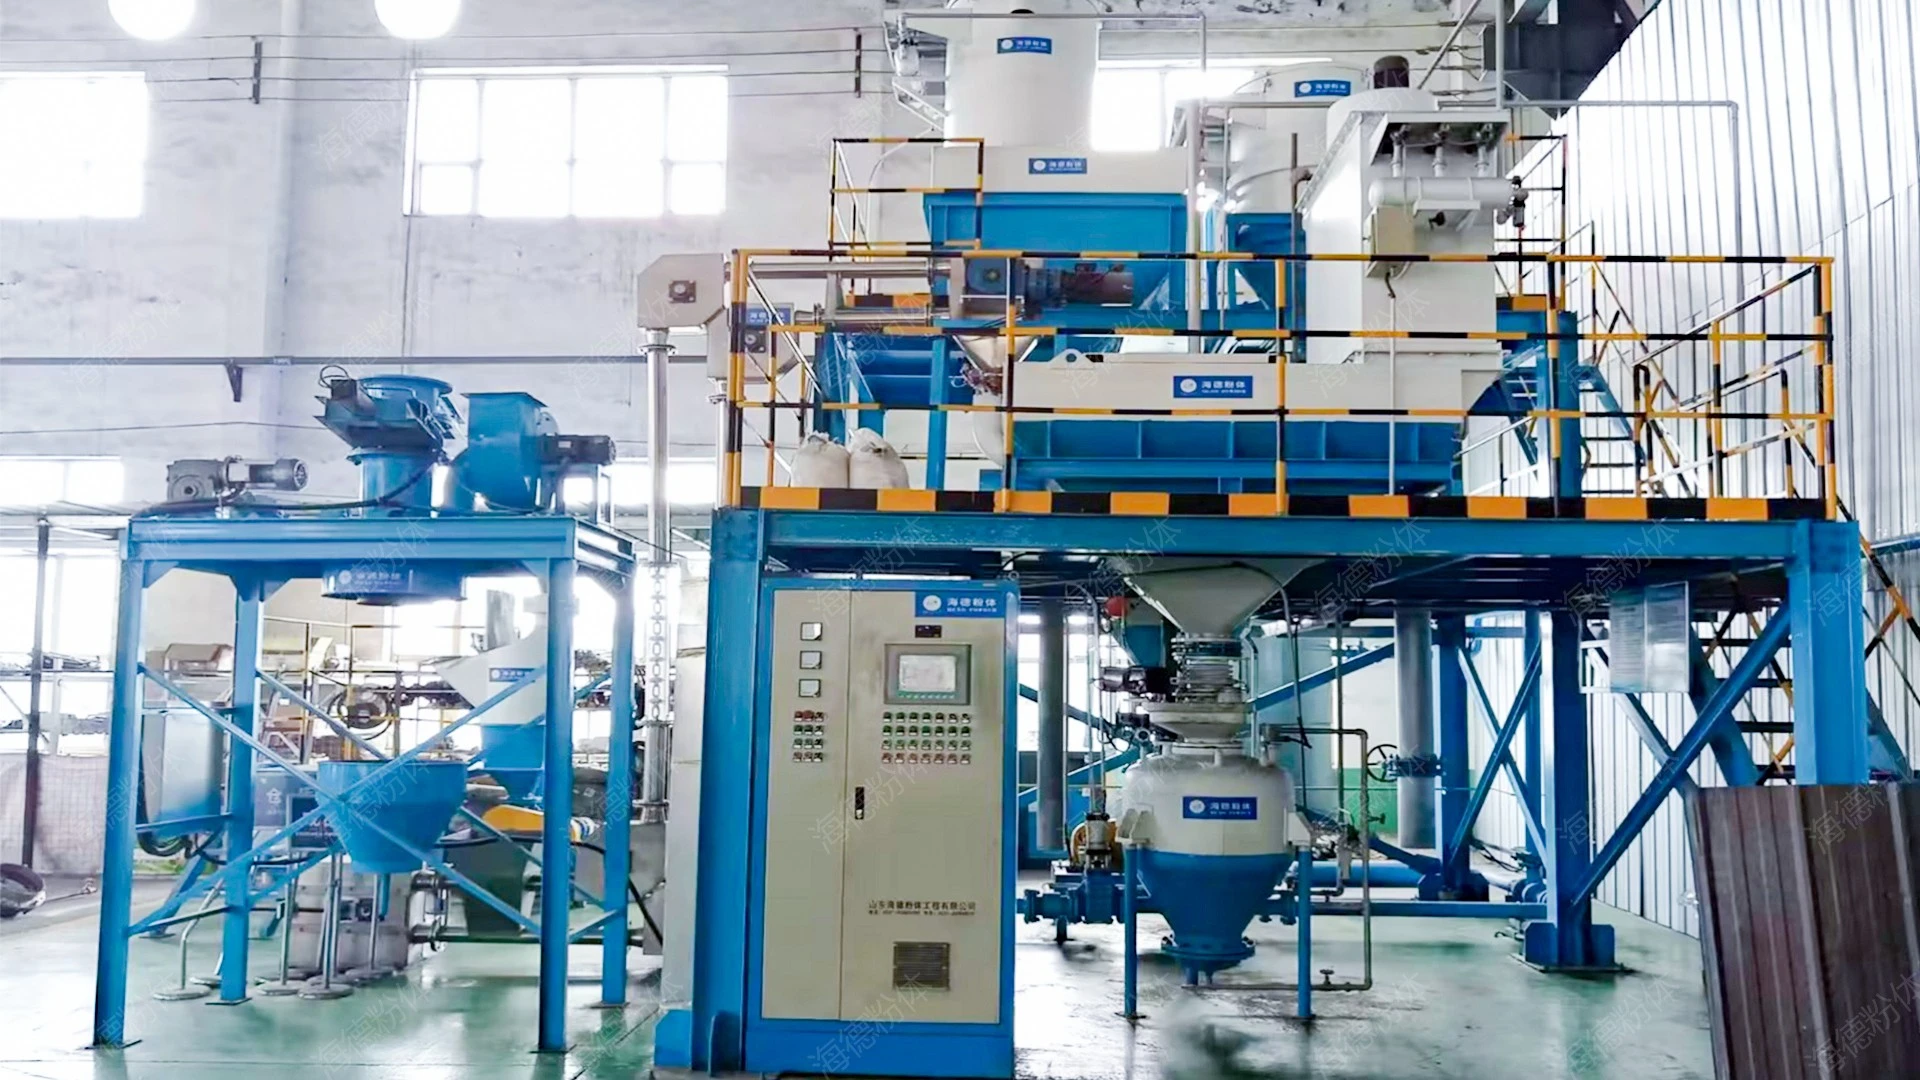
玉米饲料物料输送系统,通常以“玉米饲料气力输送”为主要技术,通过空气动力将玉米颗粒等物料从储存仓或加工设备输送到目标位置。系统主要由供料装置、气源设备、输送管道、分离器、除尘器及控制系统等部分组成。其中,气源设备提供稳定的工作压力,输送管道负责物料传输,分离器与除尘器则有助于输送过程中的清洁与安全。该系统广泛应用于饲料加工厂、养殖场等场景,满足大规模玉米饲料的输送需求。
技术参数:行业通用性能指标
玉米饲料气力输送系统的性能受多种参数影响,以下为行业通用的技术参数区间,供参考:
| 参数 | 区间 |
|---|---|
| 输送压力 | 0.1 - 0.6 MPa |
| 输送距离 | 50 - 2000 m |
| 气固比 | 5 - 15 |
| 输送风速 | 15 - 30 m/s |
| 管径 | 50 - 200 mm |
| 产能 | 1 - 100 t/h |
| 适用温度 | -20 - 120 ℃ |
| 接触材质 | 304/316不锈钢 |
主要特点:为何选择气力输送系统
相较于传统输送方式(如皮带输送、螺旋输送),玉米饲料气力输送系统具有应用优势。首先,高效输送能力是其核心特点,能够实现长距离、大流量的物料输送,满足规模化生产需求。其次,系统采用封闭式管道输送,无粉尘污染,有效改善工作环境,符合环保要求。此外,自动化程度高,通过控制系统实现远程操作,降低人工成本,提升生产效率。同时,设备结构紧凑,安装灵活,可根据场地条件调整布局,适应不同生产场景。
应用场景:典型使用案例
玉米饲料气力输送系统广泛应用于饲料加工厂的原料输送环节,例如从玉米储存仓将原料输送到粉碎机、混合机等设备;在养殖场,可用于将饲料从加工车间输送到饲料塔或储仓。以某大型饲料加工企业为例,该企业采用海德粉体的玉米饲料气力输送系统,实现了从原料接收、存储到加工的全程自动化输送,输送距离达1500米,产能达到80 t/h,有所改善了生产效率,降低了人工成本。
优缺点分析:全面评估系统性能
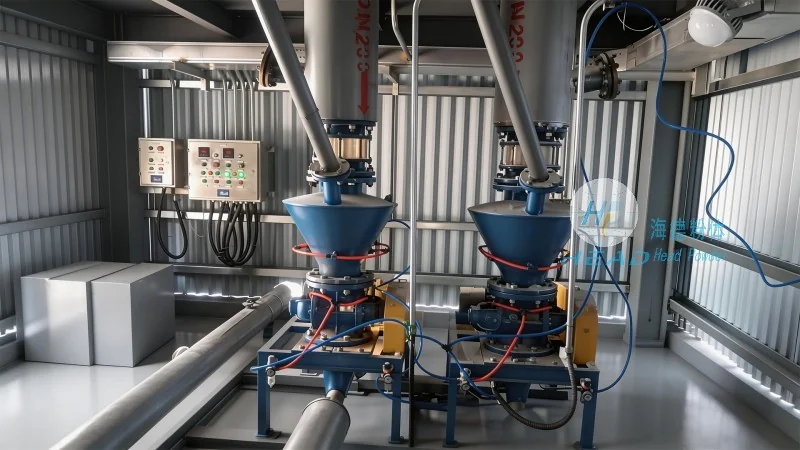
任何设备都有其优缺点,玉米饲料气力输送系统也不例外。其优点包括高效、环保、自动化等,但缺点也不容忽视。例如,系统能耗较高,气源设备需要持续运行,增加了运行成本;同时,对物料颗粒度有建议求,过大的颗粒可能导致管道堵塞,需配套筛分设备预处理。此外,系统维护成本相对较高,管道及部件需要定期检查与更换,对操作人员的技术要求也较高。不过,随着技术的进步,这些问题正逐步得到解决,系统的综合优势依然显著。
总结与联系方式
玉米饲料物料输送系统设备,作为现代化饲料生产的关键设备,通过气力输送技术实现了高效、清洁的物料传输。其技术参数覆盖广泛,能够适应不同规模的生产需求。尽管存在能耗与维护等挑战,但通过合理选型与维护,能够充分发挥其优势。如果您对玉米饲料气力输送系统感兴趣,欢迎联系山东海德粉体工程有限公司的张经理,电话为15662777102,地址位于山东济南,我们将为您提供专业的技术支持与定制化解决方案。