自动进料气力输送设备工程案例
海德粉体工程有限公司专注于粉体工程领域,为用户提供高效、可靠的自动进料气力输送设备解决方案。本设备通过优化的气力输送技术,实现粉体物料的密闭、连续输送,广泛应用于化工、食品、制药等行业,改善传统机械输送的粉尘污染、效率低下等问题。

设备概述与主要特点
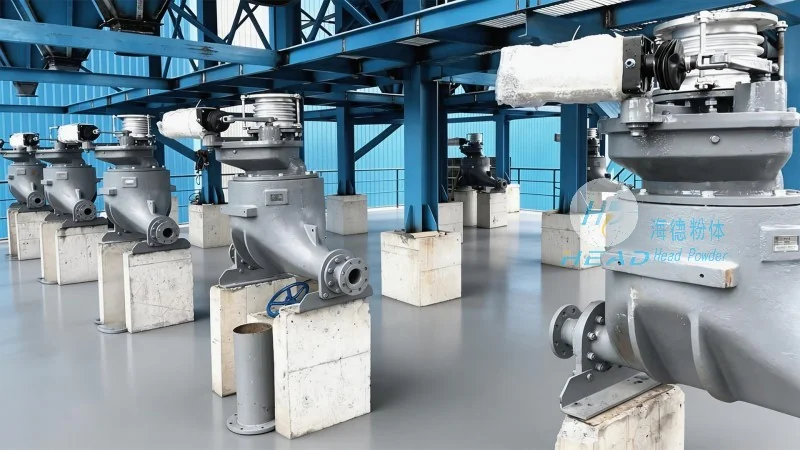
自动进料气力输送系统基于空气动力输送原理,通过压缩空气将粉体物料从进料口吸入输送管道,并输送到目的地。相比传统螺旋输送机、斗式提升机等设备,气力输送具有以下应用优势:
- 自动进料系统:集成智能传感器与控制系统,实现物料自动检测与进料,减少人工干预,提升生产效率,同时避免人工操作带来的粉尘飞扬和物料损耗。
- 环保密闭输送:采用全封闭输送管道,有效防止粉尘泄漏,降低车间粉尘浓度,改善工作环境,符合环保法规要求,减少粉尘治理成本。
- 系统稳定性与低维护:选用优良品质气动元件与耐磨材料,设备运行稳定,故障率低,维护成本有所降低。可长时间连续工作,满足24小时生产需求。
关键技术参数
海德粉体的自动进料气力输送设备参数覆盖行业通用范围,可根据实际工况进行定制化调整,有助于输送效率与稳定性。以下是行业通用的技术参数区间:
| 参数 | 行业通用区间 |
|---|---|
| 输送压力 | 0.1 - 0.8 MPa |
| 输送距离 | 10 - 200 m |
| 气固比 | 0.5 - 2.0 (kg空气/kg粉体) |
| 输送风速 | 15 - 30 m/s |
| 管径 | 50 - 200 mm |
| 产能 | 0.5 - 50 t/h |
| 适用温度 | -20℃至120℃ |
| 接触材质 | 不锈钢、碳钢、特殊合金 |
典型应用场景
自动进料气力输送设备在多个行业得到广泛应用,具体场景如下:
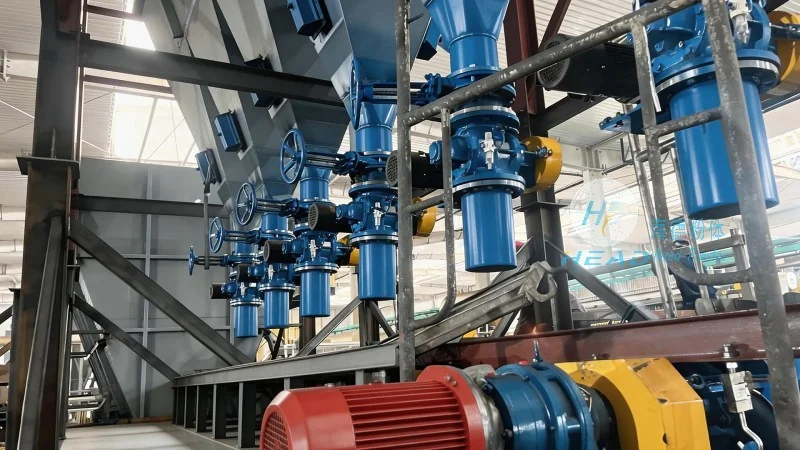
- 化工行业:用于输送碳酸钙、氧化铁、石英砂等粉体原料,实现从原料仓到反应釜的密闭输送,避免粉尘污染,有助于生产安全。
- 食品行业:适用于面粉、奶粉、糖粉等物料的输送,有助于卫生安全,符合食品生产标准,减少交叉污染风险。
- 制药行业:用于药品原料的输送,符合GMP(药品生产质量管理规范)要求,有助于物料纯净度,提升产品质量。
工程案例展示
某化工企业为提升生产效率并改善车间环境,采用海德粉体的自动进料气力输送设备。该设备输送距离150米,输送压力0.5 MPa,气固比1.5,输送风速20 m/s,管径100 mm,产能15 t/h。设备运行后,粉尘浓度从原来的120 mg/m³降至12 mg/m³以下,生产效率提升约30%,且设备维护成本低,故障率低于行业平均水平。
联系方式
如需了解自动进料气力输送设备的详细参数、定制方案或工程案例,请联系海德粉体工程有限公司的张经理,电话:15662777102。公司地址位于山东济南,我们将为您提供专业的技术支持和解决方案。
上一篇:粉体自动拆包气力输送设备工程案例
下一篇:吨袋定量投料气力输送设备工程案例
返回列表