浙江温州锂电原料自动化投料密闭输送工程项目
在锂电原料生产过程中,原料的投料与输送环节直接关系到产品质量、生产效率与生产环境。传统的人工投料方式存在粉尘污染、物料浪费、劳动强度大、效率低下等难题,难以满足锂电产业对洁净、高效、自动化生产的要求。海德粉体深耕气力输送领域多年,针对锂电原料特性,提供了一套自动化投料密闭气力输送系统,帮助企业实现清洁、智能、高效的原料输送。
案例简介
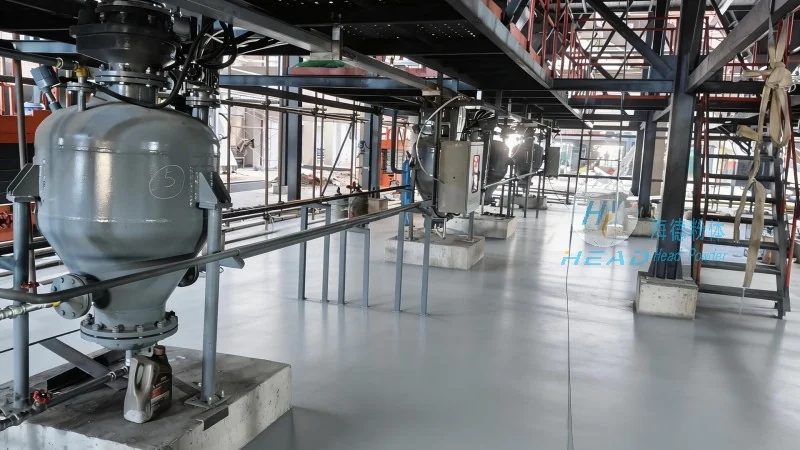
某锂电池正极材料生产企业,其生产线涉及多种粉体原料(如碳酸锂、三元前驱体等)的投料与转运。原有采用人工拆包、倾倒的方式,现场粉尘严重、工人健康风险高,且原料损耗率较高,难以有助于批次稳定性。该企业亟需一套自动化、密闭化的投料解决方案。
客户痛点
- 粉尘污染严重:锂电原料多为超细粉体,人工投料时扬尘大,不仅污染车间环境,还容易导致交叉污染,影响产品纯度。
- 人工依赖度高:投料作业需要大量人力,劳动强度大,且存在人为操作误差,影响配方精度。
- 物料损耗大:拆包、倾倒过程中存在洒落、残留,原料利用率低,增加生产成本。
- 生产效率低:人工投料速度慢,无法与后续自动化生产线匹配,成为产能瓶颈。
解决方案
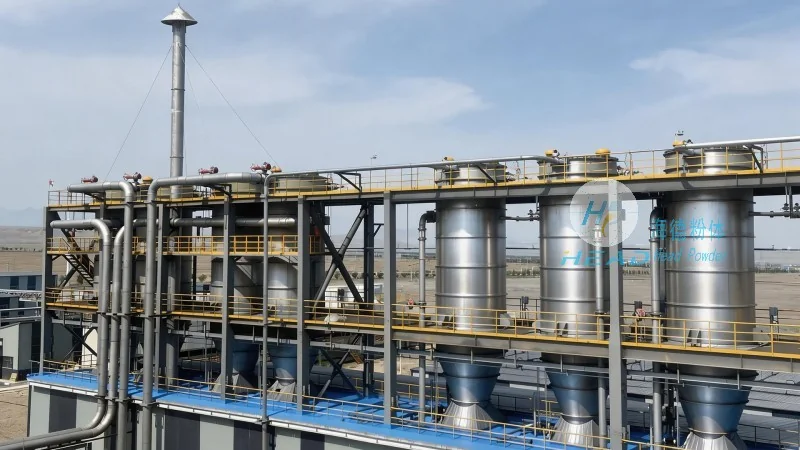
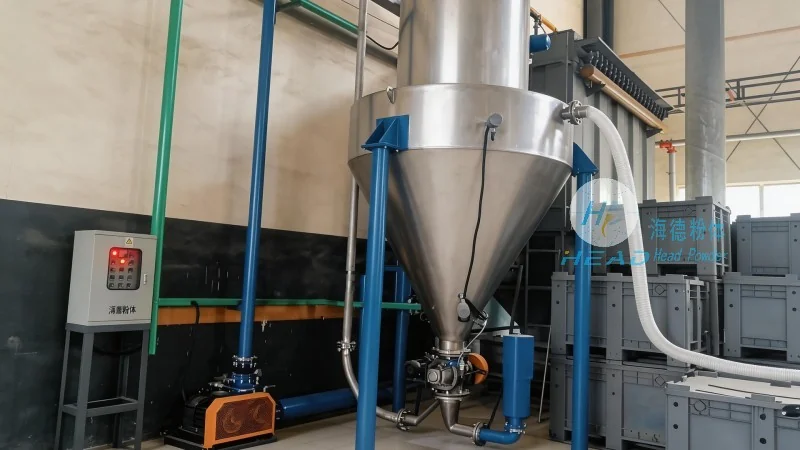
海德粉体针对上述痛点,为客户设计并安装了自动化投料密闭气力输送系统。该系统采用负压气力输送原理,将锂电原料从投料站通过密闭管道直接输送至反应釜或储料仓,全程密闭、无尘、自动化运行。具体包括:
- 密闭投料站:配置自动破包、卸料装置,实现无尘拆包。
- 气力输送管道:采用不锈钢材质,内壁光滑,避免物料残留与磨损。
- 自动控制系统:通过PLC与上位机集成,可较为准确控制输送量、输送速度,并与上位MES系统对接。
- 除尘及回收系统:配置高效脉冲除尘器,实现粉尘低排放,同时回收细微物料,减少损耗。
系统投用后,车间粉尘浓度降低90%以上,原料利用率提升至99.5%,人工成本减少70%,生产效率提升3倍以上,较好满足了客户对洁净、高效、自动化生产的需求。